














超音波溶接ホーンはなぜカスタマイズが必要なのか?また、その寿命はどのくらいか?
超音波溶接ホーンはなぜカスタマイズが必要なのか?また、その寿命はどのくらいか?
簡単な回答
超音波溶接ホーンは、汎用的な既製品ではなく、調整された半波長共振器です。製品の形状、機械の周波数、必要な振幅分布、および取り付けインターフェースに合わせてカスタム設計する必要があります。新しい製品によって溶接線の形状、接触面積、必要な振幅分布、材料特性、または取り付け/インターフェース条件が変わると、通常はホーンを再設計する必要があります。寿命は材料と使用状況によって異なります。アルミニウム合金ホーンは通常50,000~500,000回の溶接サイクルに耐え、チタンホーンは3~5倍長く、金属溶接用の硬化鋼ホーンは最も長持ちしますが、実際の寿命は出力レベル、部品設計、冷却、およびメンテナンスによって左右されます。
超音波ホーンの実際の働きとは
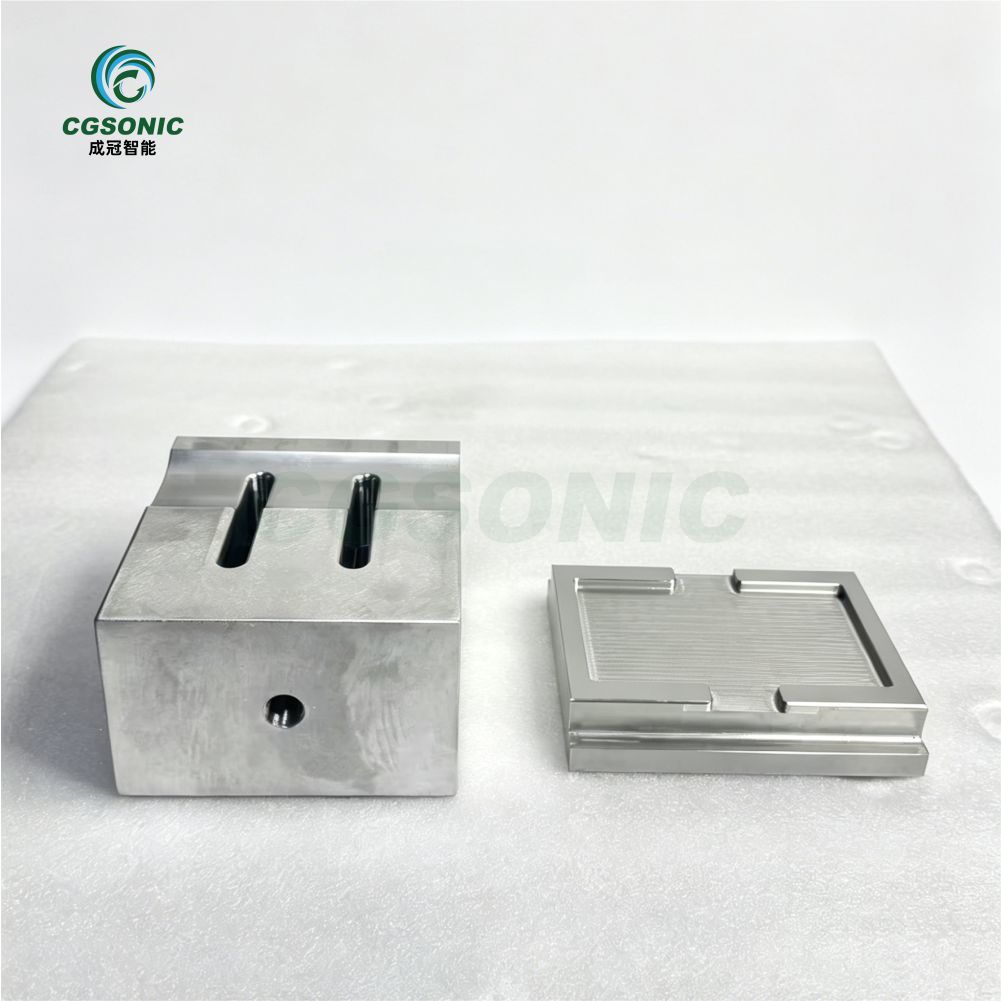
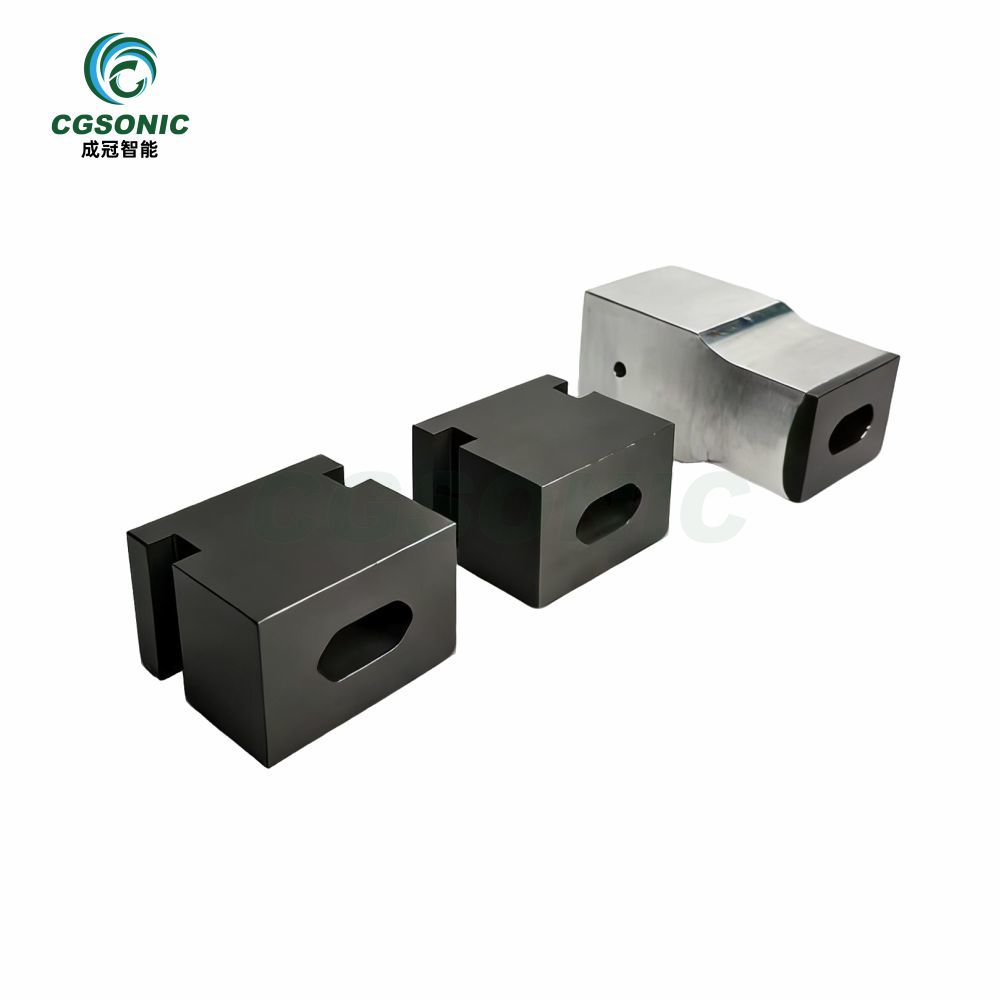
ホーン(ソノトロードとも呼ばれる)は、加工対象物に接触する金属製の工具です。コンバータによって発生した機械的振動を増幅し、動作振幅まで増幅した後、制御されたパターンで接合部に伝達します。ホーンの設計にエンジニアリングが必要な理由は、その形状が共振、振幅分布、荷重伝達、および加工対象物との接触に影響を与えるためです。
- これは共振器です。ホーンは、機械の周波数(20/35/40kHz)に正確に共鳴するように加工されています。半波長でも長すぎたり短すぎたりすると、効率的に振動しません。
- 振幅の形状を調整します。スロット加工、段差加工、輪郭加工によって、溶接面全体に振幅が均等に分配されます。振幅が不均一なホーンでは、片方の角は溶接されますが、もう片方の角は溶接不足になります。
- 荷重を支えるのはホーン部分です。ホーンは溶接時の力をすべて部品に伝達するため、曲げや疲労に耐えられるだけの十分な剛性を持つ形状でなければなりません。
すべてのホーンはカスタマイズする必要がある5つの理由
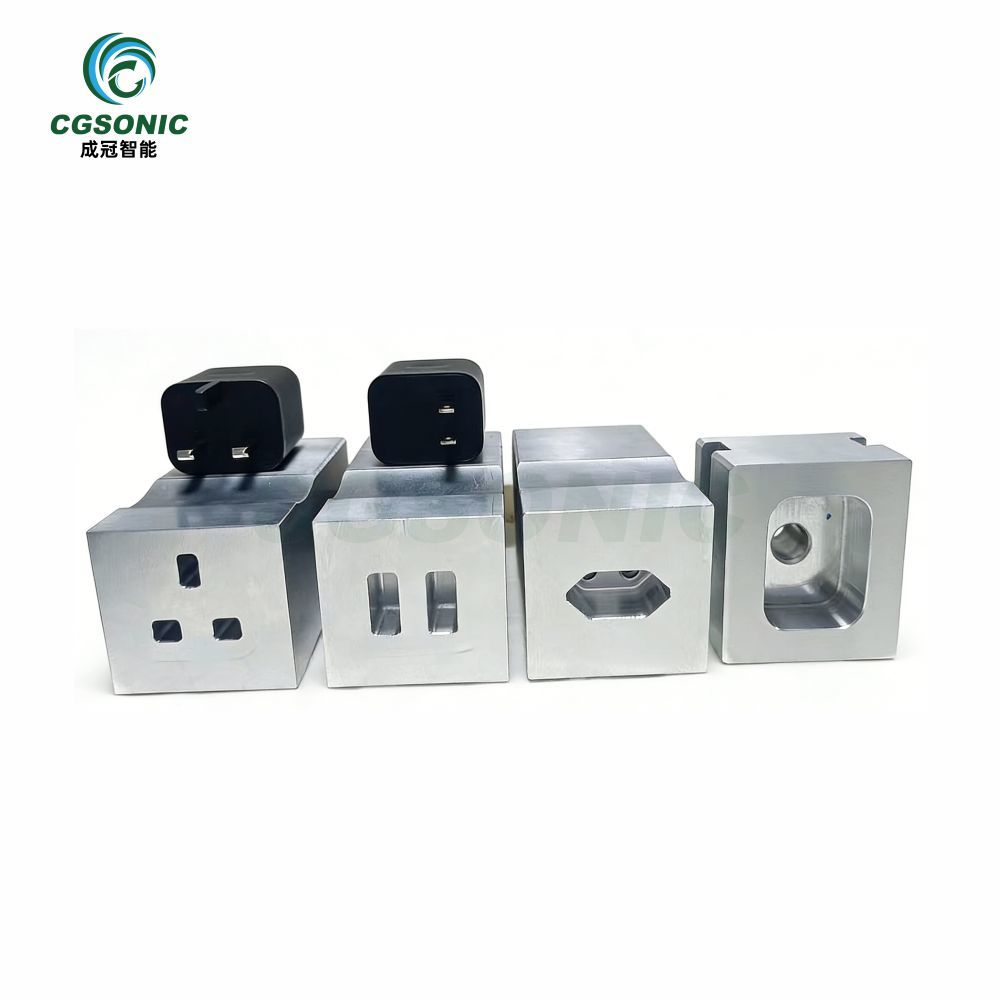
製品の形状は独特です
溶接面は、部品の実際の輪郭、リブ形状、肉厚に沿う必要があります。同じシリーズの製品であっても、30mmフィルターキャップと90mmフィルターハウジングでは、溶接線、支持構造、変形挙動が異なるため、ホーン面の形状は完全に異なります。
周波数調整は設計時に固定されます
ホーンの共振周波数は、材質、長さ、質量分布によって決まります。一度加工されたホーンは、ベンチ上で再調整することはできません。変更するには、材料を制御された方法で除去または追加するしかなく、それ自体がカスタム設計の工程となります。そのため、各ホーンは特定の機械周波数に合わせて設計されており、20kHzと40kHzのシステム間で変更することはできません。
振幅は均等に分布しなければならない
均一な溶接品質とは、溶接面のあらゆる点で振幅が均一であることを意味します。小型の円形部品用に設計されたホーンを細長い部品に適用するとホットスポットが発生し、長い部品用に作られたホーンを小型の部品に適用すると溶接不足になります。振幅プロファイルは、モーダル解析を用いて製品ごとに計算され、多くの工場ではレーザー振動計で検証されます。
インターフェースと治具の適合性
ホーンは、特定のスタッドサイズとトルクでブースターにねじ込まれます。その重量と重心は、機械と治具の許容範囲内に収まる必要があります。ホーンが重いほど、より頑丈な支持柱が必要となり、ホーンが重心からずれていると、コンバーターにトルクがかかります。適切なインターフェースを実現することは、カスタム設計の一部であり、後付けの考慮事項ではありません。
材料と工程の要件が異なる
研磨性のあるガラス繊維強化ナイロン、化粧用ABS樹脂カバー、銅線ハーネスの溶接には、それぞれ異なるチップ材質、コーティング、表面仕上げが必要です。化粧部品用の研磨チップ、研磨材入りプラスチック用の超硬インサート、金属溶接用の硬化鋼チップは、取り付け寸法が同じであっても、それぞれ個別のカスタム設計となります。
超音波ホーンの寿命はどれくらいですか?
ホーン部分は疲労荷重を受ける部品であるため、単一の数値で表すことはできません。この表は計画の目安としてご利用ください。保証ではありません。
| 角の素材 | 平均寿命| | 最適な用途 | 注記 |
| アルミニウム合金(7075-T6) | 50,000~500,000サイクル | プラスチック、不織布 | 軽量、低コスト、摩耗が早い |
| チタン合金(Ti-6Al-4V) | 20万~200万サイクル | 高出力、研磨部品 | アルミニウムの寿命は3~5倍、コストは高くなる |
| 焼入れ工具鋼 | 50万回以上のサイクル | 金属溶接 | 最も重く、最も耐摩耗性に優れている |
| セラミック/超硬インサートチップ | コーティングによって異なります | 摩耗しやすい接触点 | チップの寿命を大幅に延ばします |
自社のサイクルタイムを用いて、サイクル数を暦時間に換算してみましょう。1日に3,000回の溶接を行い、年間300日稼働する工場では、年間90万サイクルを消費します。そのため、チタン製のホーンは1~2年持つかもしれませんが、同じ位置にあるアルミニウム製のホーンは1年以内に交換が必要になる可能性があります。
角の寿命を縮める6つの要因
- 過剰な振幅。ホーンを設計上の振幅を超えて使用すると、スロットとベース部分の疲労が加速します。
- スタッドボルトの締め付け過ぎ、または緩み。スタッドボルトの締め付けトルクが間違っていると、ネジ山が伸びたり、ジョイントが摩耗したりして、どちらの場合もホーンのベース部分が損傷します。
- スタックのアライメント不良。コンバーター・ブースター・ホーンのスタックが同軸でない場合、ホーンに曲げ負荷がかかります。
- 研磨材またはガラス繊維強化材。ナイロンなどの強化材は溶接面を急速に侵食する。
- 冷却不足。空冷なしで連続運転するとホーンの温度が上昇し、高温になったアルミニウムは剛性を失います。
- 落としたり、乱暴に扱ったりすると、硬い床に一度落としただけでも、目に見える損傷がなくてもホーンの内部が割れてしまうことがあります。
ホーン交換が必要な5つの警告サイン
これらの症状が見られたら、すぐにホーンを交換または修理してください。故障したホーンを使い続けると、コンバーターやブースターも損傷する恐れがあります。
- 同じ出力設定でも振幅が低下する――ホーンが効率的に共鳴しなくなる。
- 目に見える亀裂、欠け、または溶接面の凹凸(特にスロット付近)がある場合。
- 工程変更がないにもかかわらず、不良率の上昇、あるいは溶接強度の低下が見られる。
- 以前よりも早く、頻繁に作動する過負荷警報。
- ホーンに付属の証明書に記載されている調整値からずれた周波数測定値。
角の寿命を延ばす方法
- 溶接面は予定通りに再切断してください。軽度の溶接面研磨は、平面度を回復させ、亀裂が発生する前に表面疲労を除去します。
- スタッドボルトの締め付けトルクは規定値に守り、オーバーホールのたびに点検してください。
- 高負荷運転時はスタックを空冷し、長時間運転の合間には周囲温度に戻す。
- スタックが同軸であることを確認し、回転バランスや動的挙動が関係するアプリケーションでは、ホーンの設計および製造プロセスに、アプリケーションで指定された適切なバランスおよび共振チェックを含める必要があります。
- ホーンをパッド付きのラックに保管してください。衝撃による損傷、汚染、溶接面の変形を防ぐため、ホーンは保護されたラックに保管してください。
カスタムホーン vs 標準ホーン
| 側面 | カスタムホーン | 標準/ストックホーン |
| 製品に適合する | 正確な形状一致 | 概算値のみ |
| 溶接品質 | 均一な振幅、安定した溶接 | 熱がこもりやすく関節が弱くなるリスク |
| 寿命 | 最適化され、より長い | 左右非対称の場合、短くなる |
| リードタイム | 1~4週間(設計+加工) | 既製品 |
| 初期費用 | より高い | より低い |
| ジンに最適 | 生産および重要部品 | 試作と大まかなプロトタイプ作成 |
よくある質問
Q1:新製品に既製のホーンを使用して時間を節約することはできますか?
A1:あくまでも大まかな実現可能性の検証用です。既製のホーンは溶接線に完全に一致することは稀であるため、結果は量産ホーンの性能を反映しません。既製のホーンを使用して製品の認定やプロセスパラメータの設定を行わないでください。
Q2:超音波ホーンはどのくらいの頻度で点検すべきですか?
A2:シフト交代ごとに目視検査と振幅チェックを行い、周波数は毎月再測定してください。高負荷ラインでは、材質に応じて10万~30万サイクルごとに溶接面の再仕上げを行う必要があります。
Q3:ホーンの音量が時間とともに減少するのはなぜですか?
A3:疲労亀裂や表面摩耗は、ホーンの設計振幅での共鳴能力を低下させます。一般的な原因は、スロットの亀裂やベースの加工硬化です。表面の再研磨や再調整で修復できますが、亀裂がある場合は交換が必要です。
Q4:ホーンの重量は溶接性能に影響しますか?
A4:はい。ホーンの質量は機械設計上の制約の一つです。機械構造、アクチュエータ容量、およびツールサポートは、可動アセンブリ全体に対してチェックする必要があります。コラムは機械の下降ストロークを遅くする可能性があります。重量は設計上の制約の一つであるため、剛性対重量比が重要な場合はチタンホーンが使用されます。
私たちにご相談ください
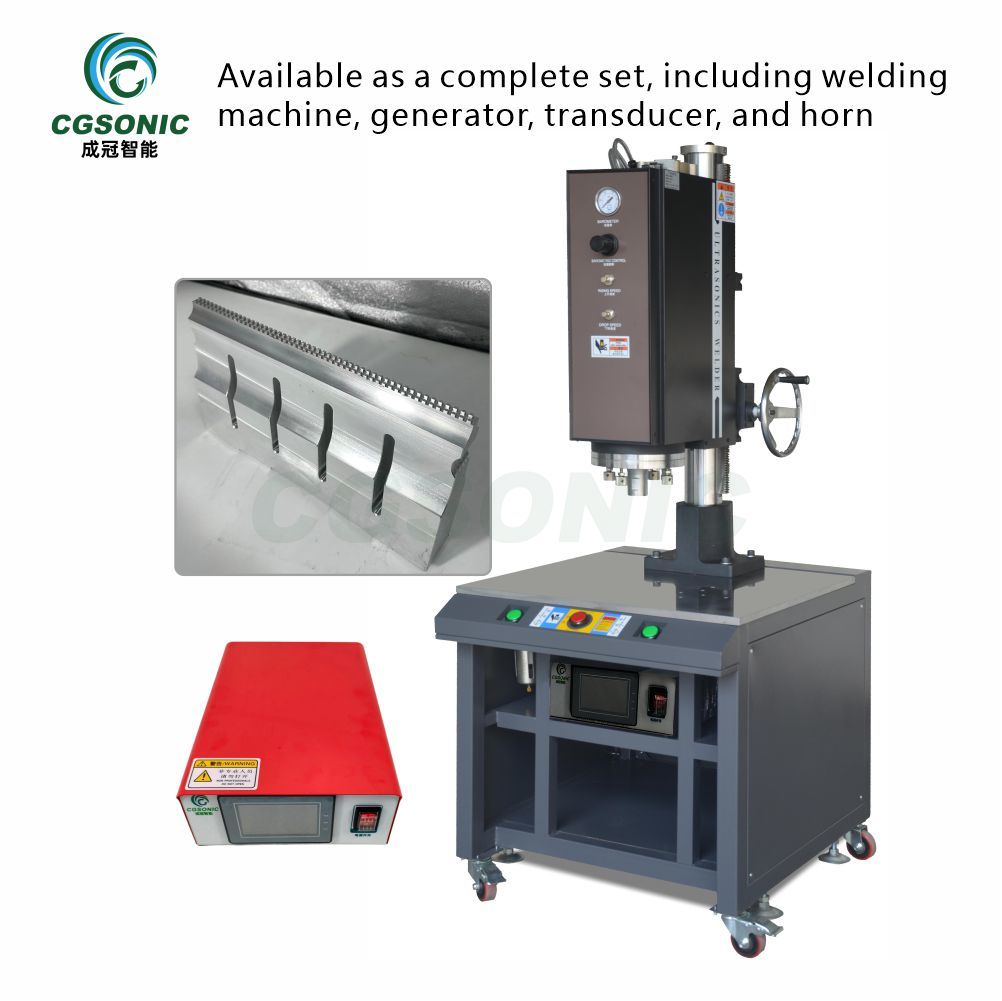
特定の部品に合わせて設計・加工されたカスタムホーンが必要な場合は、製品図面、材料、目標納期をお送りください。当社のエンジニアがモード解析を行い、ホーンの材料と形状を提案し、周波数試験証明書付きの試作品を納品いたします。