














超音波溶接装置の選び方:7つのステップからなる選定ガイドと落とし穴チェックリスト(2026年版)
この記事について
李勇(超音波溶接プロセスエンジニア)が編集深セン城関 私インテリジェント超音波機器株式会社。生産ラインの試運転と歩留まり改善において22年の経験を持ち、10万点以上の溶接製品を対象とした1万件以上の溶接プロジェクトを手掛けてきました。この記事の内容は、実際の生産ラインの事例とパラメータ検証に基づいています。
目次
- 溶接する材料を確認する ― 選定における最重要要素
- 適切な動作周波数を選択してください — 20kHz / 35kHz / 40kHz
- 溶接箇所に合わせて出力を調整する ― 冷間溶接や過剰溶接を避ける
- 生産量に応じて機械の種類を選択してください — 空圧式/サーボ式/カスタム式
- 発電機のコア機能、つまり機械の頭脳に焦点を当てる
- ホーンと治具 ― 最終的に溶接品質を決定づけるもの
- サプライヤーの強みとアフターサービスを評価する
- 選択決定フローチャート
- 機器比較クイックリファレンス表
- よくある選択ミスと落とし穴のチェックリスト
- よくある質問(FAQ)
- まとめ
選択する 超音波溶接 設備選定は、プラスチックメーカーが生産ラインを稼働させる前に下す最も重要な決定事項の一つです。適切な設備を選べば、安定した生産ライン、高い生産性、そして低いメンテナンスコストを実現できます。一方、不適切な設備を選べば、溶接不良、過剰溶接、頻繁な故障といった問題に直面し、ダウンタイムによる損失は機械の価格差をはるかに上回ります。
このガイドでは、選定プロセスを材料確認からサプライヤー評価まで、7つの主要ステップに分けて解説します。各段階における意思決定のロジックと注意すべき点を説明し、最後に選定決定フローチャートと機器比較クイックリファレンス表を掲載することで、購入前に適切な判断を下せるようサポートします。
1. 溶接する材料を確認する ― 選定における最重要要素
選定において最も重要な要素は素材です。プラスチックの種類によって融点、弾性率、熱伝導率が大きく異なり、これらが機器に必要な周波数、出力、ホーン設計を直接決定づけます。
重要な意思決定ポイント
- 溶接する材料を特定します。ABSやPCなどの硬質プラスチックはより大きなエネルギー出力を必要とし、PPやPEなどの軟質プラスチックはより少ないエネルギーで済みますが、より厳密な振幅制御が求められます。
- 溶接品質要件を確認してください。溶接強度は引張試験規格を満たしている必要がありますか?シーリング(気密性/水密性)は必要ですか?外観は、圧力痕、焼け跡、バリがない状態である必要がありますか?
- 異種材料を接合するのかどうかを確認してください。2つの材料の融点が20℃以内の差でなければ、確実な接合は困難です。PTFEとプラスチックなど、組み合わせによっては超音波溶接が事実上不可能なものもあります。
| 材料 | 溶接の難しさ | 必要なエネルギー | 注記 |
| ABS | 低い | 中くらい | 溶接が最も容易で、汎用性が高い。 |
| PC(ポリカーボネート) | 中くらい | 高い | 融点が高い。高出力が必要。 |
| PS(ポリスチレン) | 低い | 低い | 溶接は容易だが、脆性破壊を起こしやすい。 |
| PP(ポリプロピレン) | 高い | 低~中 | 非常に弾力性があり、高周波と小振幅を必要とする。 |
| PE(ポリエチレン) | 高い | 低~中 | 融点は低いが、熱伝導性は低い。 |
| PA(ナイロン) | 中~高 | 高い | 吸湿性が非常に高いため、溶接前に材料を乾燥させてください。 |
| POM(アセタール) | 中くらい | 中~高 | 非常に硬く、正確な振幅が必要 |
| PMMA(アクリル樹脂) | 中くらい | 中くらい | 化粧部品には気泡防止が必要です |
| PTFE(テフロン) | 非常に難しい | - | 超音波溶接は事実上不可能 |
ヒント:材料が溶接可能かどうか確信が持てない場合は、サンプルを送って無料の溶接試験を依頼するのが最も費用対効果の高い方法です。信頼できるサプライヤーであれば、このサービスを提供しているはずです。
2. 適切な動作周波数(20kHz / 35kHz / 40kHz)を選択してください。
振動性能は周波数によって直接左右されます。超音波溶接装置には一般的に20kHz、35kHz、40kHzの3つの周波数帯があり、それぞれに最適な周波数帯が存在します。
| 頻度 | 振幅特性 | 適切な製品 | 利点 | 制限事項 |
| 20kHz | 振幅が大きく、エネルギーが高い | 中型から大型のプラスチック部品、厚肉製品、自動車部品、家電製品の筐体 | 最も汎用性が高く、市場で主流の機種であり、部品の入手も容易である。 | 繊細な小型部品は、溶接過多や圧力による損傷を受けやすい。 |
| 35kHz | 中程度の振幅 | 中型化粧品部品、電子機器付属品、医療機器 | パワーと精度をバランス良く両立させ、外観の損傷を軽減します。 | 20kHz未満のマシンオプションが少ない |
| 40kHz | 振幅が小さく、繊細で精密 | 小型薄肉部品、精密電子機器、マイクロセンサー、化粧品包装 | 焼けによる損傷や圧力痕が少なく、溶接箇所がより細かくなる。 | エネルギー消費量が限られているため、大型部品には適していません。 |
経験則として、大型部品には低周波(20kHz)、微細な小型部品には高周波(35kHz/40kHz)を選択してください。製品サイズが広範囲にわたる場合は、2周波装置を使用するか、異なる周波数の装置を複数台使用することを検討してください。
3. 溶接箇所に合わせて出力を調整する ― 冷間溶接や過剰溶接を避ける
出力設定の誤りは、最もよくある選定ミスの一つです。出力が低すぎると溶接不良が発生し、高すぎると溶接過多や焦げ付きが発生します。どちらの場合も、ロット不良の原因となります。
| 溶接エリアのサイズ | 推奨電力 | 代表的な用途 |
| 50mm以内 | 800~1200W | 小型電子機器筐体、センサーパッケージ、玩具部品 |
| 50~100mm | 1200~1500W | 自動車用センサー、充電器ハウジング、バッテリーカバー |
| 100~150mm | 1500~2600W | 家電製品の筐体、医療機器、自動車の内装部品 |
| 150mm以上 | 2600~3000W以上 | 自動車用バンパー、大型水タンク、工業用コンテナ |
ヒント:連続バッチ生産の場合は、20%の電力マージンを確保してください。フル負荷運転は発電機の過負荷警報を招き、部品の寿命を縮めます。例えば、溶接面積が120mmの部品の場合、1500W程度の機械ではなく、2000Wの機械を選択してください。
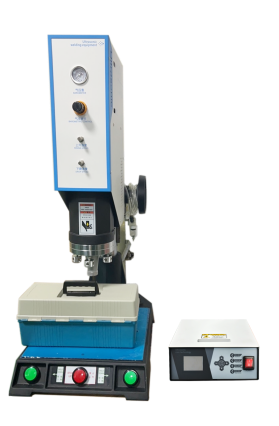
4. 生産量に応じて機械の種類を選択する — 空圧式/サーボ式/カスタム式
生産ロットサイズによって、標準的な空気圧式機械を使うべきか、サーボ式精密機械を使うべきかが直接的に決まります。そして、その予算差はかなり大きいものです。
| 機械の種類 | 駆動方法 | 精度 | 適切なシナリオ | 価格帯 |
| 卓上型空気圧式超音波溶接機 | シリンダー駆動 | ±0.05mm | 少量生産による試作、パイロット生産、研究開発検証 | 低い |
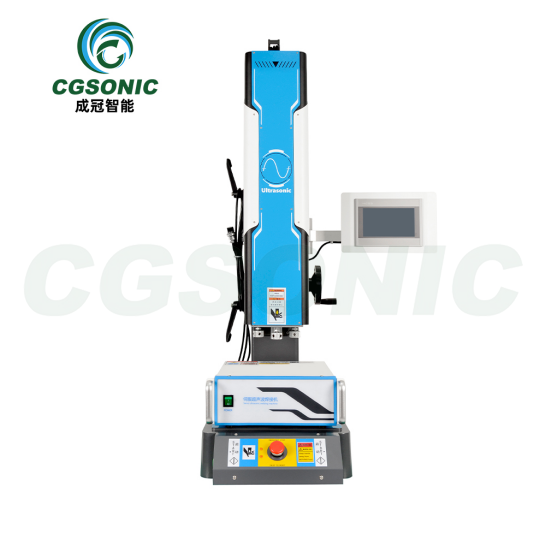
| サーボ式超音波溶接機 | サーボモーター駆動 | ±0.01mm | 大量生産、厳格な品質要件を満たす製品 | 中~高 |
| カスタム統合型超音波システム | 特注品 | 要件に合わせて設計されています | 自動化ライン、複数ステーション同時溶接 | 高(プロジェクトごとの見積もり) |
主な違い
- 空気圧式:シリンダーの圧力で押し下げる方式。構造がシンプルで操作が簡単、メンテナンスコストも低い。ただし、溶接深さは空気圧の変動の影響を受けるため、均一性に限界がある。年間生産量5万個以下の用途に適している。
- サーボタイプ:サーボモーターが下降距離と速度を精密に制御し、0.01mmの溶接深さ精度を実現します。多段階溶接プロファイル(高速接近→低速加圧→保持→緩やかな解放)に対応し、優れた一貫性を発揮します。年間10万個以上の生産量や、厳しい品質要求(医療機器、自動車安全部品など)に適しています。
- カスタム統合型:超音波溶着モジュールを自動ラインに組み込み、ロボット、回転テーブル、画像検査と組み合わせることで、完全自動生産を実現します。年間生産量50万個以上の大規模製造に適しています。
ヒント:高価な機械をむやみに追い求めないでください。シンプルな少量生産品であれば、空気圧式機械で十分です。サーボ式機械を過剰に購入すると、予算の圧迫とメンテナンスの複雑さが増すだけです。逆に、大量生産の精密製品に空気圧式機械を使用すると、歩留まりが不安定になり、ダウンタイムによる損失は価格差をはるかに上回ります。
5. 発電機のコア機能、つまり機械の頭脳に焦点を当てる
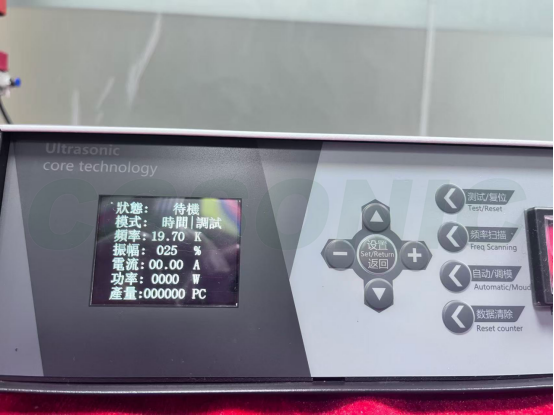
超音波溶接機の頭脳とも言えるのが発電機です。発電機は主電源を高周波電気信号に変換し、トランスデューサを駆動します。新旧の発電機の性能差は大きく、溶接の安定性に直接影響します。
購入前に確認すべき発電機の機能
- 自動周波数追跡(デジタルジェネレータ):トランスデューサの共振周波数に自動的にロックし、長時間の連続運転でも安定した性能を維持します。従来のアナログ式ユニットは手動での調整が必要で、生産中に周波数がずれる可能性があり、溶接品質も不安定でした。
- 複数の溶接モード:
- タイマーモード:あらかじめ設定した時間で停止します。安定した材料を使用したルーチン製品に適しています。
- エネルギーモード:あらかじめ設定されたエネルギーで停止し、材料のバッチ変動を補正して収率を安定させます。
- 深度モード:あらかじめ設定された溶接深さで停止します。寸法精度が厳しい製品に適しています。
- パラメータレシピ保存機能:異なる製品のパラメータは個別に保存され、製品切り替え時にワンキーで呼び出すことができるため、繰り返し調整する必要がありません。少なくとも10種類のレシピを保存できる機種をお選びください。
- 過負荷警報および保護機能:溶接異常(ホーンが治具に衝突、材料の欠落など)が発生した場合、ホーンとトランスデューサーの損傷を防ぐため、自動的に機械を停止して保護します。
- 溶接データ出力:高性能ジェネレーターは、溶接ごとにエネルギー、時間、深さのデータを出力でき、品質トレーサビリティのためのMES統合をサポートします。
ヒント:古いアナログ発生器は絶対に避けてください。価格は20~30%安いですが、ノイズ耐性が低く、パラメータの変動が頻繁に発生し、データ追跡もできません。大量生産においては、不安定な溶接による不良品損失が価格差をはるかに上回ります。
6.ホーンと治具 ― 最終的に溶接品質を決定づけるもの
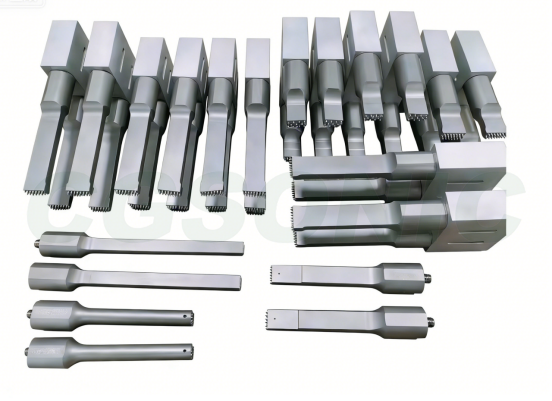
最高のメインユニットであっても、良質なホーンと治具がなければ、良質な部品を作ることはできません。ホーン(ソノトロード)と治具は、選定において最も見落とされがちな部分ですが、溶接品質に非常に大きな影響を与えます。
角材の比較
| 材料 | 耐用年数 | 価格 | 適切なシナリオ |
| アルミニウム合金 | 中程度(10万~30万サイクル) | 低い | 小~中規模のバッチ生産、プロトタイプ製作 |
| チタン合金 | 長期間(50万~100万サイクル以上) | 中~高 | 連続的な大量生産、高い疲労強度要件 |
| 合金鋼 | 長さ | 中くらい | 特殊な高摩耗シナリオ向けだが、重くて加工が難しい。 |
ホーンと照明器具の選定ポイント
- 不規則な形状の製品には、ほとんどの場合、特注のホーンと位置決め治具が必要です。標準ホーンは、平坦で規則的な溶接面にしか適合しません。曲面、段差のある形状、または多点溶接の製品は、特注設計が必要です。購入前に、サプライヤーが特注ホーンを製作できるかどうかを確認してください。
- 連続的な大量生産には、まずチタン製ホーンを選択してください。チタンの疲労寿命はアルミニウムの3~5倍であるため、単価は高くなりますが、部品あたりのコストは実際には低くなり、ホーン交換によるダウンタイムも短縮されます。
- 治具(ネスト)の精度も同様に重要です。ネストの位置精度は溶接位置合わせに直接影響します。CNC加工されたネストと、位置決めピンまたは真空吸着による部品固定を組み合わせることをお勧めします。
- ホーンの設計と周波数整合:20kHzホーンはかなり大きく(全長約130~250mm)、40kHzホーンは小さい(約50~90mm)。設計においては、半波長共振の精度を確保する必要がある。
ヒント:購入前に、サプライヤーが製品図面に基づいてカスタムホーンと固定具を設計できるかどうかを確認し、共振周波数と振幅分布の均一性を検証するために、ホーンの有限要素解析(FEA)レポートを依頼してください。
7.サプライヤーの強みとアフターサービスを評価する
安価な設備は初期費用を抑えることができるが、大量生産では故障が頻繁に発生し、操業停止による損失につながる傾向がある。サプライヤーの評価は選定プロセスの最終段階であり、最も落とし穴にはまりやすい部分でもある。
サプライヤー評価チェックリスト
| 評価項目 | 重要な質問 | 資格基準 |
| 販売前プロトタイプ作成 | 溶接試験のサンプルを提供していただけますか? | 無料または低コストのプロトタイプ作成とテストレポート |
| 保証期間 | 主要部品(発電機、トランスデューサー)の保証期間はどのくらいですか? | 12ヶ月以上(オンサイト修理を含む) |
| 部品供給 | ホーンやトランスデューサーなどの消耗品の納期はどれくらいですか? | 標準部品:7日以内、特注部品:15日以内 |
| テクニカルサポート | オンラインでの試運転ガイダンスは利用できますか?オンサイトでのトレーニングはありますか? | 24時間365日オンライン対応+初年度は無料の現地訪問サービス |
| カスタム開発 | 非標準プロジェクト向けのカスタム開発はサポートされていますか? | 社内設計チームがソリューション図面を作成可能 |
| 業界経験 | 同じ業界で成功事例はありますか? | 顧客からの推薦状や現地訪問も可能です |
| 資格認定 | その機器はCE/ISO認証を取得していますか? | 輸出製品にはCE認証が必須です |
ヒント:少なくとも3社のサプライヤーを比較し、それぞれから試作品のテストレポートを入手してから決定しましょう。価格だけで比較してはいけません。機械本体で数千元節約できたとしても、生産ラインが一度停止すれば数万元の損失につながる可能性があります。
選択決定フローチャート
溶接材料と品質要件を確認してください。
→
その材料が超音波溶着可能かどうかを判断する
→
製品サイズに応じて頻度を選択してください
→
溶接エリアに応じて電力を選択してください
→
生産量に応じて機械の種類を選択してください
→
ジェネレーター機能を確認する
→
ホーンと固定具を確認してください
→
サプライヤーを評価する
→
注文する
この流れを段階的に追ってください。各ステップには明確な判断基準があるので、重要なことは何も失われません。
| 選択ディメンション | 基本構成 | 標準構成 | ハイエンド構成 |
| 頻度 | 20kHz | 20kHz / 35kHz | 20kHz + 40kHz デュアル周波数 |
| 力 | 800~1200W | 1500~2600W | 3000W以上(余裕あり) |
| 駆動方法 | 空気圧 | 空圧式/サーボ式 | サーボ(多段階プロファイル) |
| ジェネレータ | デジタル周波数追跡 | デジタルトラッキング+複数のモード | デジタル+データ出力+MES統合 |
| 角材 | アルミニウム合金 | チタン合金 | チタン合金+FEA最適化設計 |
| 備品 | 標準的な巣 | CNCカスタムネスト | 真空吸着固定+ビジョンポジショニング |
| 適用容量 | 年間5万個未満 | 年間5万~50万個 | 年間50万個以上 |
| 予算参照 | 低い | 中くらい | 高い |
よくある選択ミスと落とし穴のチェックリスト
間違いその1:実物サンプルでの溶接テストを行わずに、価格だけを比較すること。
仕様が同じでも、異なるサプライヤーの機器では実際の溶接結果が大きく異なる場合があります。仕様書の数値は、実際の試作品の検証に代わるものではありません。適切なアプローチは、少なくとも3社のサプライヤーに実際のサンプルで溶接テストを実施してもらい、溶接強度、外観、および歩留まりを比較することです。
間違いその2:予算を削って性能の低い機器を選んでしまうこと。
出力不足は、溶接不良が頻繁に発生し、不良率が高止まりする原因となります。機械の費用を数千元節約できたとしても、不良品の発生によって1ヶ月以内にその差額が消えてしまう可能性があります。適切な対策は、溶接面積に合わせて出力を調整し、20%の余裕を持たせることです。
間違い3:本体価格だけに注目し、ホーンや固定具の品質を無視すること。
溶接品質を左右するのは、ホーンと治具です。ホーンの品質が低いと、振幅分布が不均一になり、局所的な過剰溶接や溶接不良が発生します。適切な対策としては、ホーンと治具の費用を総予算に含め、サプライヤーにホーンの有限要素解析(FEA)レポートの提出を求めることです。
間違い4:単純な少量生産品に、高価なサーボマシンを盲目的に購入すること。
サーボモーターは高精度ですが、シンプルな製品にはその精度は過剰です。余剰予算は、より高性能なホーンやスペアパーツに投資した方が賢明でしょう。正しいアプローチは、生産量と品質要件に合った機械タイプを選び、不要な機能に費用をかけないことです。
間違い5:サプライヤーのアフターサービス能力を評価しないこと ― 機械が故障したときに修理してくれる人がいない。
大量生産においては、ダウンタイム1時間ごとに数千元もの損失が発生する可能性があります。サプライヤーが迅速に部品や技術サポートを提供できない場合、損失はどんどん膨らんでいきます。適切な対応策は、契約締結前に保証条件、部品の納期、技術サポートの対応時間を確認することです。
よくある質問(FAQ)
Q1:20kHzと40kHzの超音波溶接機の違いは何ですか?
20kHzの機械は高い振動エネルギーを発揮し、中型から大型のプラスチック部品や厚肉製品に適しています。これは市場の主流機種です。一方、40kHzの機械は振幅が小さく、小型の薄肉部品、化粧部品、電子機器の付属品などに適しており、焦げ付きや圧力痕を軽減します。つまり、大型部品には低周波、小型・精密部品には高周波が適しているということです。
Q2:超音波溶接の出力はどのように選べばよいですか?
溶接箇所が50mm以内の場合は800~1200W、一般的な中型プラスチック製品の場合は1500~2600W、大型で複雑なワークピースの場合は3000W以上を選択してください。連続バッチ生産の場合は、発電機の過負荷アラームを防ぐため、20%の電力マージンを確保してください。
Q3:サーボ式超音波溶接機と空気圧式超音波溶接機の違いは何ですか?
空気圧溶接機はシリンダー駆動式で、操作が簡単でコスト効率が高く、少量生産の試作やパイロット生産に適しています。サーボ溶接機はサーボモーターで溶接深さを制御し、0.01mmの精度と優れた安定性を実現するため、大量生産や厳しい品質要件が求められる製品に適しています。
Q4:超音波ホーンに最適な素材は何ですか?
アルミニウム合金製のホーンはコスト効率が高く、小~中量生産に適しています。チタン合金製のホーンはアルミニウム合金製の3~5倍の疲労寿命を持ち、連続大量生産に適しています。合金鋼製のホーンは耐摩耗性に優れていますが重量があり、特に摩耗の激しい用途に適しています。ご購入前に、サプライヤーがお客様の製品図面に基づいてホーンをカスタマイズできるかどうかをご確認ください。
Q5:超音波溶接装置を購入する前に、溶接プロトタイプのテストを行うべきでしょうか?
強くお勧めします。溶接結果は材料や構造によって大きく異なり、仕様書だけでは実際の溶接結果を判断することはできません。信頼できるサプライヤーは、無料または低価格のサンプル溶接テストを提供しているはずです。試作品が合格してから正式な注文を行ってください。
Q6:デジタル発電機とアナログ発電機の違いは何ですか?
デジタル自動追尾ジェネレータは、トランスデューサの共振周波数に自動的にロックし、長時間の溶接でも安定した状態を維持します。また、時間/エネルギー/深さ溶接モードに対応し、パラメータ設定を保存できます。一方、アナログジェネレータはノイズ耐性が低く、生産中にドリフトしやすく、溶接品質も不安定なため、徐々に廃止されつつあります。
Q7:超音波溶着に適さないプラスチックはどれですか?
PPやPEなどの軟質プラスチックは溶接可能ですが、必要なエネルギーが少なく、溶接自体も困難です。PTFE(テフロン)などの材料は、超音波溶接は事実上不可能です。異種材料の溶接においては、2つの材料の融点が20℃以内であることを確認してください。そうでなければ、確実な融着は困難です。迷った場合は、試作品のテストを行うのが最も安全な方法です。
まとめ
万能な超音波溶接機は存在しません。あるのは、お客様の製品に最適な溶接機だけです。まずは材料から選定を始めましょう。溶接が可能かどうか、そして品質要件は何かを判断してください。次に、製品サイズに応じて周波数、溶接面積に応じて出力、生産量に応じて機種を選択します。続いて、発振器の機能とカスタムホーン/治具の対応能力を詳しく調べてください。最後に、試作品テストを通してサプライヤーの信頼性を確認してください。
- 基本原則:仕様書はあくまで参考資料であり、実際の試作品テストこそが真実である。正式発注前にサンプル溶接による検証を完了させ、機械が常に高品質な製品を生産できることを確認する。