














超音波溶接パラメータ設定完全ガイド:14の主要パラメータ解説(エンジニア向け実践版)
超音波溶接パラメータ設定完全ガイド:14の主要パラメータ解説(エンジニア向け実践版)
この記事は、深セン成冠智能超音波設備有限公司の超音波溶接プロセスエンジニアである李勇氏によって執筆されました。李氏は、生産ラインのデバッグと歩留まり改善において22年の経験を持ち、10万点以上の製品の溶接を含む1万件以上の溶接プロジェクトを手がけてきました。この記事の内容は、実際の生産ラインの事例とパラメータ検証に基づいています。
目次
- 溶接圧力
- 遅延時間1(起動待機時間)
- 溶接時間
- 加圧保持(硬化)時間
- 振幅
- 溶接モードの選択(時間/エネルギー/深さ)
- 降下速度
- マシン降下バッファ
- トリガー圧力
- 遅延時間2(加圧前遅延)
- 二次振動時間(溶接ヘッドの洗浄用)
- 機械の移動微調整
- 機械レベルの校正
- 機械の総ストローク
- 14項目のパラメータクイックリファレンス表
- パラメータ調整決定木
- よくある質問(FAQ)
I. 溶接圧力
効果
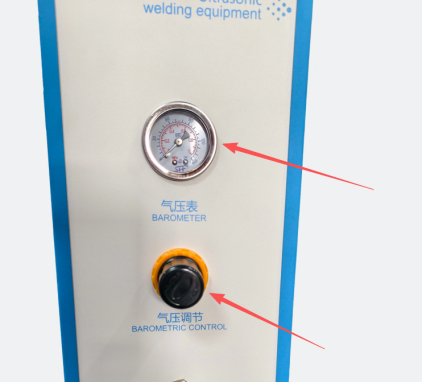
溶接圧力はプラスチック接合において極めて重要であり、溶接ヘッドと製品との接触の密着度を決定し、振動エネルギーが溶接部に効果的に伝達されるかどうかに直接影響を与える。
影響
- 圧力不足 上下の製品がしっかりと嵌合しないため、振動エネルギーの伝達が悪くなり、溶接不良や溶接強度の不足が生じやすくなります。
- 過度の圧力 プラスチックが無理やり圧縮されるため、溶接過剰、バリ、製品の損傷や変形が生じる。
提案
- 一般的なプラスチック部品には中程度の圧力が適しており、薄肉部品や外装部品には圧力を適切に下げ、硬質材料には圧力を適切に上げる必要がある。
デバッグ手順:圧力を低い状態から徐々に高い状態へと上げていき、製品がしっかりとフィットする圧力を見つけてください。「きつければきついほど良い」という考え方をしないでください。
II.遅延時間1(起動待機時間)
効果
スタートボタンを押してから溶接ヘッドが下降し始め、超音波を出力し始めるまでの待ち時間により、作業者は製品が所定の位置にあることを確認する時間を確保できます。
影響
- 遅延時間が短すぎる 正しく設置する前に製品を起動すると、手が挟まれたり、製品がずれたりする可能性があり、安全上の危険が生じます。
- 過度の遅延 生産サイクル時間を短縮し、生産能力効率に影響を与える。
提案
- 2ボタン操作のモデルでは、操作の安全性を確保するため、両手で同時にボタンを押した場合にのみタイマーが作動します。
- 標準製品の場合は、時間を0.1~0.5秒に設定してください。手動での配置と位置決めが必要な製品の場合は、時間を0.5~1.0秒に延長してください。
III. 溶接時間
効果
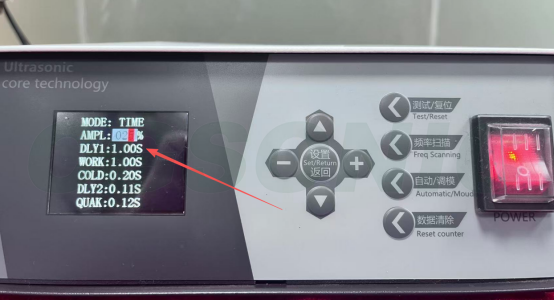
超音波振動の出力時間は、溶融するプラスチックの量を決定します。溶接時間は、初心者が最も気にするパラメータですが、同時に最も調整を誤ることが多いパラメータでもあります。
影響
- 時間が短すぎる プラスチックの溶融不足、溶接不完全、はんだ付け不良。
- 長すぎる 過剰なエネルギー投入はプラスチックの過溶融を引き起こし、焦げ付き、過剰なフラッシュ、製品の変形につながる。
提案
- 小型で薄い部品の溶接時間は一般的に 1-0.4秒 中型および大型部品の場合、 0.4~1.2秒 、実際の溶接効果に応じて細かく調整できます。
- 最初は短い時間から始めて、徐々に長くしていきましょう。いきなり長い時間を設定しないでください。 焦げ付きや過剰なバリに気づいたら、すぐに調整を戻してください。
- 新モデルや新素材の初回溶接試験では、0.2秒から開始し、0.1秒ずつ試験を行い、外観と強度を記録することをお勧めします。
IV.保持圧力(硬化)時間
効果
超音波処理が終了したら、溶融したプラスチックが冷えて固まるまで、製品を押し下げ続けてください。保持時間が不十分だと、溶接部の割れやスプリングバックが発生する一般的な原因となります。
影響
- 保持時間が短すぎる プラスチックが冷える前に金型を開けると、溶接部にスプリングバック、ひび割れ、位置ずれが発生しやすくなります。
- 過剰な圧力保持時間 生産サイクルを遅らせ、生産効率を低下させる。
提案
- 標準製品の場合、圧力保持 時間は0.2~0.8秒です 高い密閉性が求められる製品(防水ハウジングなど)の場合は、圧力保持時間を適切に延長する必要があります。
- 材料の融点が高いほど、また溶接部が厚いほど、加圧保持時間を長くする必要がある。
V. 振幅
効果
溶接ヘッドの振動振幅は、単位時間あたりに製品に伝達されるエネルギー量を決定します。振幅は、溶接時間および圧力とともに、「エネルギーの3つの要素」を構成します。
影響
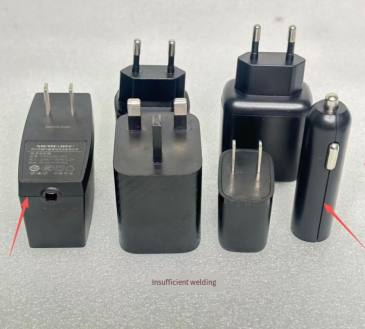
- 低振幅 エネルギー不足、溶接不良、はんだ付け不良。
- 過剰な振幅 衝撃が大きすぎるため、材料が燃えたり、製品の薄肉部分が割れたりする可能性があります。
提案
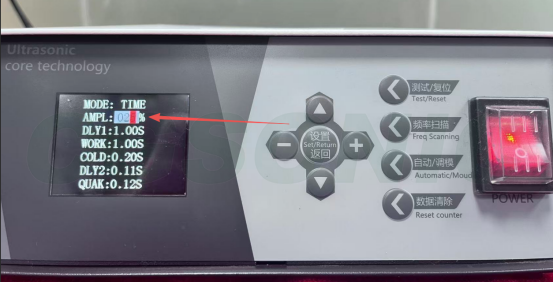
- 硬質プラスチック(PC、ABS)にはより高い振幅が必要( 60%~80% )柔らかいPP、PE、不織布はより低い振幅を使用します( 30%~50% )
- 機器の中間設定(通常は50%)から始め、必要に応じて微調整してください。一度に最大設定にしないでください。
- 過度の振幅は溶接ヘッドの摩耗や発熱を促進する可能性があるため、長期使用時には溶接ヘッドの温度を監視する必要がある。
VI.溶接モードの選択(時間/エネルギー/深さ)
効果
高精度超音波溶接機は、出力基準によって区別される3つの動作モードを備えています。
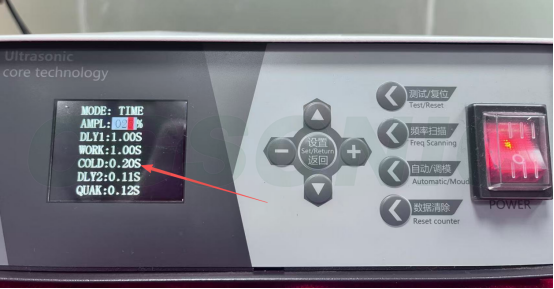
- 時刻モード 一定間隔(秒単位で制御)で超音波を出力します。
- エネルギーモード 電圧変動を相殺するために総エネルギーを出力します(「ジュール」で制御)。
- 深度モード 溶接ヘッドの押し下げ深さ(ミリメートル単位)によって制御されます。
適用可能なシナリオ
- 時刻モード : 製品寸法が安定しており、材料の一貫性も良好で、最も一般的に使用されているモードであり、初心者がデバッグする際の最初の選択肢です。
- エネルギーモード 安定した品質が求められる大量生産や、電源電圧が変動する作業場での使用におすすめです。
- ディープモード 製品全体の高さや外観上の材料のはみ出し量に関して厳しい要件があるシナリオ(精密電子機器や医療機器など)。
提案
初心者はまずデバッグのために時間モードから始め、慣れてきたらエネルギーモードまたは深度モードに切り替えてください。標準モデルは時間モードのみをサポートしています。ハイエンドモデルについては、機器サプライヤーにお問い合わせください。
VII. 降下速度
効果
下降速度角。 下降速度は、溶接ヘッドが製品に接触する瞬間の衝撃力に直接影響します。
影響
- 降下速度が速すぎる 溶接ヘッドが製品に衝突し、その衝撃によって製品がずれたり、ひび割れたり、位置がずれたりする。
- 減少の速度が遅すぎる これは生産サイクル全体を長期化させ、生産能力を低下させる。
提案
- 精密加工部品や壊れやすい部品の場合は、降下速度を遅くする必要があります。通常の構造部品の場合は、速度を適切に上げることができます。
まずは50%の速度で試し溶接を行い、製品の外観や強度に関するフィードバックに基づいて適宜調整することをお勧めします。
8. マシン降下バッファ
効果
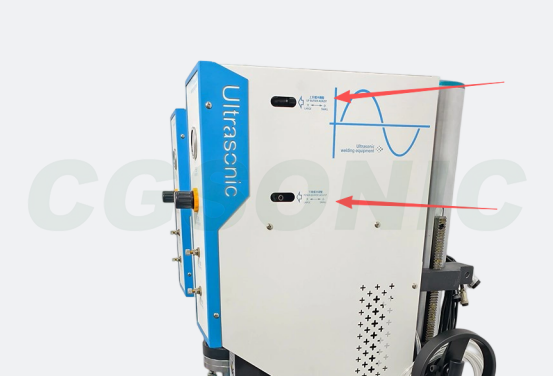
溶接ヘッドが下降して製品に接近する際のシリンダーの緩衝減速設定は、シリンダー両端の緩衝調整弁によって行われ、溶接ヘッドが製品に接触した際の衝撃を軽減する。
影響
- クッション性が不十分 溶接ヘッドが製品に高速で衝突すると、製品のずれ、亀裂、位置ずれが発生し、外観部分にへこみが生じやすくなります。
- 過剰な緩衝液 下降速度が遅すぎるため、生産サイクルが長くなり、生産能力が低下します。
提案
- 緩衝調整は通常、シリンダーの両端にある緩衝調整弁で行います。時計回りに回すと緩衝作用が増加し、反時計回りに回すと減少します。
- 外装部品、精密部品、および壊れやすい部品についてはバッファサイズを大きくし、通常の構造部品についてはバッファサイズを適切に小さくすることで、サイクルタイムを改善します。
- バッファリングと降下速度は、互いに連動して機能する2つのパラメータです。どちらか一方だけを調整しても、効果は限定的です。
9. トリガー圧力
効果
超音波は、溶接ヘッドが製品に接触した状態で設定圧力に達した後にのみ出力されます。このトリガー圧力は、「嵌合確認スイッチ」に相当します。
影響
- トリガー圧が高すぎる 超音波刺激は圧力が完全に圧縮される前に開始されるため、振動滑りが発生し、はんだ付け不良を引き起こします。
- トリガーの圧力が低すぎる 完全に接合される前に振動が始まり、不安定な溶接状態になる。
提案
- 超音波処理を開始する前に製品が完全に接合されるように、トリガー圧力は実際の溶接圧力よりもわずかに低く設定する必要があります。
- ハイエンドモデルのみ(例: の HSシリーズ (およびP3シリーズ)は圧力トリガー機能をサポートしていますが、通常モデルにはこのオプションはありません。
10.遅延時間2(プリロード遅延)
効果
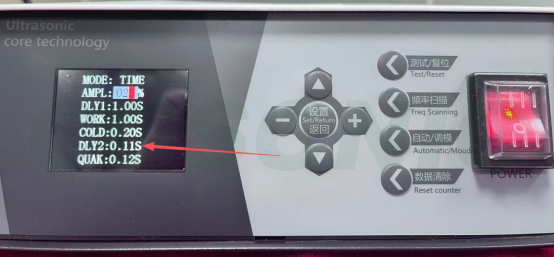
溶接ヘッドが下降して製品に接触してから超音波出力が開始されるまでの遅延時間により、振動が始まる前に製品が完全に密着し、圧力下で安定することが可能となる。これは予圧遅延とも呼ばれる。
影響
- 遅延時間が短すぎる 製品が完全に接合される前に振動し始め、滑り、溶接不良、溶接部の不安定化を引き起こします。
- 過度の遅延 生産サイクルが長くなり、継続的な圧力によって製品の変形や損傷が発生する可能性があります。
提案
- 通常の製品の場合、 時間は0.05~0.2秒であるべきです ; 大型のアイテムや、事前プレスと接着が必要な製品の場合は、時間を適切に延長する必要があります。 2~0.5秒 。
- 超音波出力を作動させる前に、トリガーの圧力と併用して、製品が正しく装着されていることを確認してください。
- 遅延時間1と遅延時間2の比較 1つは「ボタンを押してから下降するまで」の待ち時間(オペレーターを保護するため)、もう1つは「製品に接触してから振動し始めるまで」の待ち時間(適切なフィット感を確保するため)です。
11.2回目の振動時間(溶接ヘッドの清掃)
効果
溶接が完了し、圧力が維持された後、短時間超音波が再び出力され、溶接ヘッドに付着した製品やスラグを振り落とします。これにより、溶接ヘッドが材料に固着して次のサイクルに影響を与えるのを防ぎます。機種によっては、これを「脱型振動」または「溶接ヘッド洗浄時間」と呼ぶ場合があります。
影響
- 時間が短すぎる 溶接ヘッドにスラグや溶接生成物が付着し、次の溶接の位置決めや溶接品質に影響を与える。
- 過剰な時間 エネルギーを浪費し、溶接ヘッドの温度が過度に上昇する可能性があり、溶接ヘッドの摩耗を加速させる。
提案
- PPやPEなどの接着しやすい素材は、二次的な振とうと落下工程が必要となる。一方、硬質プラスチックは一般的に接着しにくい。
- 通常の設定は 05-0.2秒 くっつきやすい素材の場合は、時間を適切に延長してください。くっつきにくい製品の場合は、0に設定してこの機能を無効にしてください。
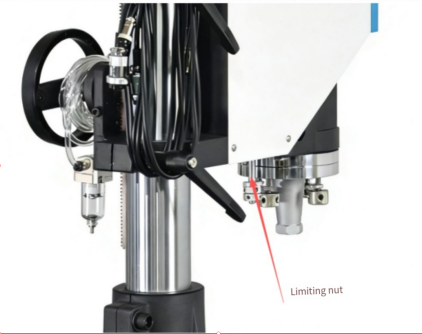
12. 機械ストロークの微調整
効果
溶接ヘッドの垂直ストロークを微調整することで、溶接ヘッドの最下点と製品表面との接触位置および溶接深さを正確に制御できます。これは通常、リミットスクリューまたは目盛ノブによって行われます。
影響
- 過剰な脳卒中 溶接ヘッドが深く押し込まれすぎると、過剰溶接、バリ、製品の損傷や変形につながります。
- ストローク不足 溶接ヘッドが適切に接触していないか、圧力が不十分なため、溶接が不完全になり、溶接強度が不足します。
提案
- まず、全体のストロークを大まかに調整し、その後、微調整で正確な位置決めを行います。
- 各調整は以下を超えてはならない 1mm 調整中は、試験溶接を実施し、外観検査と強度検査を組み合わせて結果を確認する必要がある。
- 製品や溶接ヘッドを変更した後は、ストロークの微調整を再校正する必要があります。
13. 機械水平調整校正
効果
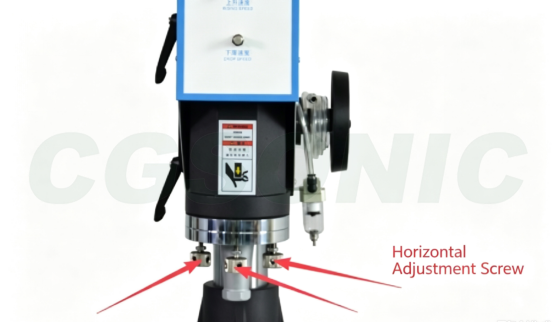
溶接ヘッドの作業面と底型/治具の作業面との平行度を適切に調整することで、溶接圧力が溶接部全体に均一に分散され、安定した溶接品質を保証する基礎となります。
影響
- 水平偏差 溶接部の片側が過剰溶接され、もう片側が不足溶接されているため、溶接強度が不均一になり、製品が変形しやすくなる。
提案
- 水平方向の位置合わせは、通常、溶接ヘッド取り付けブラケットにある水平調整ネジを調整することによって行います。
- 溶接ヘッドを交換した後、底型を交換した後、または機械を移動した後は、レベルを再校正する必要があります。
- 圧力分布は、以下の方法でテストできます。 感圧紙 または アルミホイルを使って水平状態を確認する。
- 溶接ヘッドまたは金型を交換するたびに水平調整を行う必要があります。製造中は、水平度を定期的に(週ごとまたは月ごと)確認し、ずれが生じた場合は速やかに調整する必要があります。
XIV. 機械の総ストローク
効果
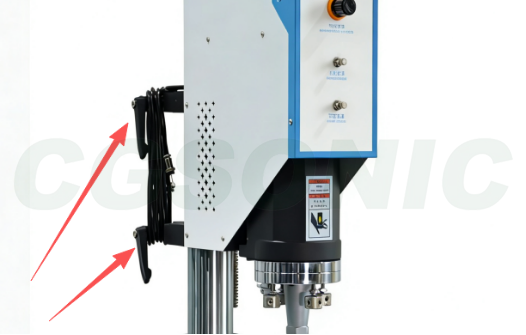
機械本体の昇降時における可動範囲全体を制御し、ホーン(溶接ヘッド)と製品間の初期距離と最大下向き圧力を調整したり、調整可能な製品高さの範囲を決定したりするために使用されます。
影響
- 過剰な総脳卒中 溶接ヘッドが下降しすぎると、サイクルタイムが増加し、シリンダーの有効ストローク範囲を超える可能性があります。
- 総脳卒中量が不十分 溶接ヘッドが製品に届かない、または溶接深さが不十分なため、コールド溶接が発生します。
提案
- 高さの異なる製品に切り替える場合は、総移動量をリセットする必要があります。
- 溶接ヘッドは製品の高さに合わせて設定されており、製品が最も高い位置にあるときは簡単に持ち上げたり下ろしたりでき、最も低い位置にあるときは溶接が完了できるようになっている。
- まず、全体の移動量を大まかに調整し、次に微調整を行って正確な位置決めを行います。
14項目のパラメータクイックリファレンス表
| シリアルナンバー | パラメータ | 妥当な範囲 | 調整の影響 | 減少させる効果 |
| 1 | 溶接圧力 | 中型(モデルによる) | 過剰溶接、圧力損傷、変形 | はんだ付け不良、強度不足 |
| 2 | 遅延時間1 | 0.1~0.5秒 | 生産能力の低下 | 押し下げると、製品が移動する。 |
| 3 | 溶接時間 | 0.1~1.2秒 | 焼け焦げ、バリ、変形 | はんだ付け不良、強度不足 |
| 4 | 保持時間 | 0.2~0.8秒 | 減速する | 溶接部の割れとスプリングバック |
| 5 | 振幅 | 30%~80% | 燃える物質、薄い壁のひび割れ | はんだ付け不良、溶融不良 |
| 6 | 溶接モード | 時間/エネルギー/深さ | シナリオに応じて選択してください | |
| 7 | 降下速度 | 30%~70% | 製品のずれ、ひび割れ | 減速する |
| 8 | 落差バッファー | バルブ位置1~3回転 | 減速する | 衝撃、へこみ |
| 9 | トリガー圧力 | 溶接圧力よりわずかに低い | 滑り、はんだ接合不良 | 早期振動と不安定性 |
| 10 | 遅延時間2 | 0.05~0.5秒 | テンポが遅くなり、圧迫による負傷 | 滑り、はんだ接合不良 |
| 11 | 二次的な揺れ | 0.05~0.2秒 | 溶接ヘッドの温度上昇と摩耗 | 接着、位置決めオフセット |
| 12 | 旅程に若干の変更あり | 0.1mmステップ | はんだ付け過多、圧力による損傷 | 接触不良、はんだ付け不良 |
| 13 | 水平校正 | 感圧紙テスト | 制服を着用しなければならない | |
| 14 | 旅程全体 | 製品の高さに応じて | テンポを落とし、オーバートラベル | 溶接できない、溶接不良 |
パラメータ調整決定木
溶接異常が発生した場合、以下の順序で確認することで、問題の90%を解決できます。
① 原材料の乾燥(ABS/PC 80~100℃、2~4時間)→ ② 製品の嵌合クリアランスと位置決め → ③ 溶接ヘッド/ボトム金型の状態(摩耗、共振、水平)→ ④ 3つの主要パラメータ:圧力、時間、振幅 → ⑤ 圧力保持、緩衝、ストロークなどの二次パラメータ
まず、以下の3つの主要な問題点を除外します。 材料、位置決め、金型 パラメータを調整する前に、この手順を踏んでください。この順序を逆にすると、無駄な時間を費やすことになります。
一般的なデバッグ手順
- まず、溶接ヘッドと底型治具が所定の位置に取り付けられていること、および製品の位置決めがずれていないことを確認してください。
- 最初は圧力と振幅を中程度の値に設定し、徐々に溶接時間を増やしてください。
- まず、外観を確認します。焦げ付き、バリ、へこみがないかを確認し、次に破壊試験を実施して溶接強度を確認します。
- 強度が不十分な場合:時間または振幅をわずかに増やすことを優先し、一度にパラメータを大きく調整しすぎないようにしてください。
- 溶接材料が燃え尽きた場合は、時間、振幅、または圧力を下げてください。
- パラメータが適切に調整されたら、製品を切り替える際に将来使用するために、その数式を保存してください。
よくあるデバッグのミス
- 彼らはすぐに時間と振幅を最大に設定し、製品に直接的な損傷を与えた。
- 溶接部の外観のみを確認し、破断試験を行わないと、溶接不良箇所が多数発生することになる。
- 圧力、振幅、圧力保持の協調性を無視して、時間だけを調整する。
- 入荷する材料は変更されたが、古いパラメータが使用されたため、バッチ不良が発生した。
- 数式を保存しておかないと、製品を変更するたびに最初からやり直さなければならず、非効率的でエラーが発生しやすくなります。
よくある質問(FAQ)
質問:超音波溶接のパラメータを調整する際、どのパラメータから調整を始めればよいでしょうか?
A: 「位置決めが先、パラメータ設定が後」の原則に従うことをお勧めします。まず、溶接ヘッドと底型が所定の位置に取り付けられ、製品が正しく配置されていることを確認してください。次に、圧力と振幅を中程度に設定し、溶接時間を徐々に増やしてください。最初に外観(焦げ付き、バリ、圧力痕がないこと)を確認し、次に破断試験を行って強度を確認してください。時間と振幅を一度に最大に設定するのは初心者によくある間違いで、製品を直接損傷する原因となります。
Q:適切な溶接時間設定は何ですか?
A:絶対値はありません。製品の肉厚、材質、溶接面積によって異なります。小型で薄い部品の場合は一般的に0.1~0.4秒、中型から大型の部品の場合は0.4~1.2秒です。調整の原則は、短い時間から始めて徐々に長くしていくことです。焦げ付きやバリが過剰に発生した場合は、すぐに元の時間に戻してください。初心者が最もよく犯す間違いは、一度に1.5秒以上に設定してしまうことで、材料が焦げてしまいます。
Q:振幅のパーセンテージはどのように調整すればよいですか?
A:硬質プラスチック(PC、ABS)には高振幅(60~80%)が必要ですが、軟質プラスチック(PP、PE、不織布)には低振幅(30~50%)を使用する必要があります。装置の中間設定(一般的には50%)から開始し、問題が発生した場合は微調整することをお勧めします。最初から最大振幅で開始しないでください。振幅が大きすぎると、薄肉部品に亀裂が入ったり、溶接ヘッドの摩耗が早まったりします。
Q:時間モード、エネルギーモード、深度モードはどのように選択すればよいですか?
A:時間モードは一定時間超音波を出力し、寸法が安定していて材料の一貫性が良い製品に適しています。最も一般的なモードです。エネルギーモードは総エネルギーを出力し、電源電圧の変動を相殺できるため、安定した品質が求められる量産に適しています。深さモードは溶接ヘッドの深さを制御し、製品の全高や材料の溢れ出しに厳しい要件があるシナリオに適しています。初心者はデバッグのために時間モードから始め、量産の安定性を確保するには、エネルギーモードまたは深さモードを優先してください。
Q:トリガー圧力、遅延時間1、遅延時間2の違いは何ですか?
A:これら3つのパラメータが溶接開始シーケンスを制御します。 最初の遅延時間は、ボタンを押してから溶接ヘッドが下降するまでの待機時間(0.1~0.5秒)で、オペレーターが製品の安定性を確認できるようにするものです。2番目の遅延時間は、 これは、溶接ヘッドが製品に押し付けられてから超音波出力が開始されるまでの予圧遅延時間(0.05~0.5秒)であり、製品が完全に密着できるようにするものです。 トリガー圧力 超音波起動は、溶接ヘッドが設定圧力に達した後にのみ作動し(ハイエンドモデルのみ)、振動開始前に確実に密着させます。これら3つのパラメータを併用することで、手への圧迫、滑り、溶接不良などの不具合を防ぐことができます。
Q:二次振動時間(溶接ヘッド洗浄時間)の目的は何ですか?
A:溶接後、溶接ヘッドに付着した製品の残留物や溶融物を振り落とすため、超音波が短時間出力され、次のサイクルでの位置決めにおける材料の付着の影響を防ぎます。この設定は、接着しやすいPPおよびPE材料には必須です。一般的に接着しにくい硬質プラスチック(ABS、PC)の場合は、設定値を0にしても構いません。通常は0.05~0.2秒の設定値を使用します。設定時間が長すぎると、溶接ヘッドの摩耗と温度上昇が加速します。
Q:パラメーターを調整した後、レシピを保存すべきでしょうか?
- A:設定を保存することは非常に重要です。各製品のパラメータを調整した後、装置に名前付きの式(例:「ABS-shell-A1-formula」)として保存することをお勧めします。これにより、製品を変更する際に直接使用でき、毎回再調整する必要がなくなります。射出成形材料のロットが変更された場合は、パラメータを再確認する必要があります。古い式をそのまま適用することはできません。