














超音波プラスチック溶着でよく発生する11の欠陥とその解決方法(クイックトラブルシューティングロードマップ付き)
最終更新日:2026年8月20日 | 著者:[李勇](超音波溶接プロセスエンジニア) | 読了時間:約12分
| この記事について 深セン成冠智能超音波設備有限公司の超音波溶接プロセスエンジニア、李勇氏が執筆。生産ラインの試運転と歩留まり改善において22年の経験を持ち、10万点以上の溶接製品を対象とした1万件以上の溶接プロジェクトを手掛けてきた。本記事の内容は、実際の生産ライン事例とパラメータ検証に基づいている。 |
目次
- 冷間溶接(偽溶接)
- 過剰溶接(焼け跡、炭化)
- 過剰なフラッシュとオーバーフロー
- 製品の変形と反り
- ひび割れと裂け目
- 溶接位置ずれと不一致
- へこみや凹み(表面の圧力痕)
- 気泡と多孔性
- 密閉不良(水漏れ・空気漏れ)
- 溶接品質のばらつき
- 溶接後にカタカタという異音がする
- 迅速なトラブルシューティング手順
- よくある質問(FAQ)
超音波プラスチック溶接は、そのスピード、高い安定性、消耗品不要といった利点から、自動車内装、電子機器筐体、医療機器、家電部品など、多くの分野で主流の組立プロセスとなっています。しかしながら、実際の生産現場では、材料の状態、パラメータ設定、工具の摩耗、治具の精度など様々な要因に影響され、溶接不良はほぼすべての生産ラインで発生する問題となっています。
この記事では、製造現場でよく見られる超音波溶着の欠陥11種類を体系的に解説します。各欠陥は「症状→原因→解決策」の3段階に分けて説明します。最後に、製造ラインで問題が発生した場合に根本原因を迅速に特定し、試行錯誤の時間を短縮するための簡単なトラブルシューティング手順を掲載しています。
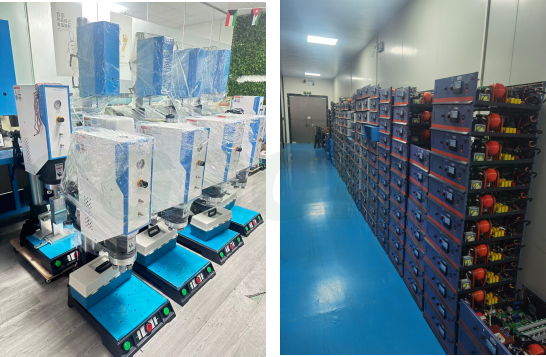
超音波プラスチック溶接装置の製造ライン写真
1. 冷間溶接(偽溶接)
症状
溶接部は完全に形成されているように見えるが、手で軽くひねるだけで簡単に壊れてしまい、強度も設計要件をはるかに下回っている。剥離試験では、上下のハウジングが単純に分離してしまう。断面検査の結果、内部では真の融合は起こっておらず、エネルギーディレクターは溶融塊を形成するのではなく、単に「平らになった」だけであることが判明した。
原因
- 溶接圧力が不十分、溶接時間が短すぎる、または振幅が低すぎる(エネルギー入力が溶融閾値を下回っている)
- 摩耗したホーンまたは固定具により、エネルギー伝達効率が低下します。
- 製品が治具内でずれているため、エネルギーディレクターがホーンの圧力点と一致しません。
- プラスチック樹脂中の過剰な水分。蒸発した水が熱を奪い、融合を阻害する。
- 製品設計においてエネルギーディレクターの能力が小さすぎる ― 溶融可能な材料が不足している
ソリューション
- 必要に応じて、溶接圧力を上げる、溶接時間を延長する、または出力振幅を上げる(一度に1つのパラメータのみを調整し、比較結果を記録してください)。
- ホーンと固定具の作動面を点検し、摩耗したものは速やかに修理または交換してください。
- 正確でずれのない製品位置決めを保証するために、治具を最適化してください。
- 事前にプラスチック樹脂を乾燥させて水分を除去してください(ABS/PCの場合は、80~100℃で2~4時間焼成してください)。
- 製品構造を変更してエネルギーディレクターを拡大する(ディレクターの高さは、材料の壁厚に応じて0.5~0.8mmが一般的である)。
2. 過剰溶接(焼け跡、炭化)
症状
溶接部は白、黄色、あるいは焦げた黒色に変色し、バリが多く発生して部品が変形する。重症の場合は、部分的に溶断することもある。小型部品、薄肉部品、またはエネルギーディレクターが大きすぎる製品で最もよく見られる現象である。
原因
- 溶接時間、振幅、または圧力が過剰である ― 単位面積あたりのエネルギー入力が制限値を超えている
- 超音波照射時間が長すぎると、熱が蓄積され、放熱する場所がなくなってしまう。
- 製品の壁厚が薄いため、標準的なパラメータに耐えられません。
ソリューション
- 溶接時間を短縮し、振幅を下げ、溶接圧力を下げてください。
- 超音波照射時間/保持時間を短縮する
- 薄肉製品の全体的なエネルギー投入量を削減する。必要に応じて、構造エンジニアと協力して壁厚を最適化する。
- エネルギーが局所的な弱点に集中しないように、ホーンの接触位置を調整してください。
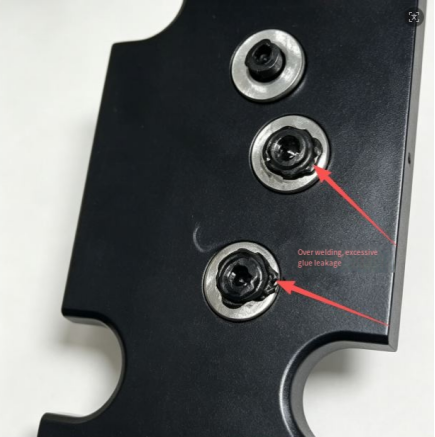
3. 過剰なフラッシュとオーバーフロー
症状
溶接部の両側に、余分なプラスチックのバリが輪状に押し出されます。これは見た目を損なうだけでなく、後から手作業で切り取る必要があり、コスト増につながります。
原因
- 溶接圧力が高すぎるか、または下降ストロークの深さが深すぎる。
- この材料は流動性が高いため、溶融プラスチックは容易に押し出すことができる。
- 上下ハウジング間の嵌合隙間が大きすぎるため、溶融物が「逃げ道」を作ってしまう。
- ホーン接触面が平坦ではないため、局所的に過剰な圧力がかかる。
ソリューション
- 溶接圧力を下げ、崩壊深さの設定値を下げてください。
- 製品の射出成形を最適化して、ハウジングの嵌合ギャップを狭める。
- 接触面を平らに保つために、ホーンを整備して再研磨する。
- 流動性の高いプラスチック(PPなど)の場合は、振幅を下げて溶融プラスチックの押し出し量を減らしてください。
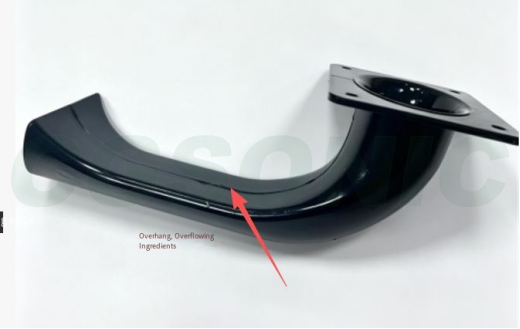
4. 製品の変形と反り
症状
溶接後、ハウジングが曲がったり膨らんだりして、スナップ部分が変形し、下流の組み立て工程で位置ずれが生じ、場合によってはスナップが全く合わなくなることもあります。
原因
- 高い締め付け圧力と局所的に集中した熱応力
- 固定具の支持が不十分。部品の支持されていない部分が圧力によって崩壊する。
- 部品自体の肉厚が不均一であるため、冷却収縮が不均一になる。
- 冷却(保持)時間が十分になる前に圧力を解放するが、プラスチックはまだ固まっていない。
ソリューション
- 溶接クランプ圧力を下げる
- 製品の背面を完全に支え、支えられていない部分をなくすように、固定具/設置場所を最適化します。
- 製品設計において、可能な限り肉厚の均一性を向上させる。
- 保持/冷却時間を延長し、プラスチックが冷えて固まった後に圧力を解放してツールを開けてください。
5. ひび割れと裂け目
症状
亀裂は溶接部付近、薄肉部、または角部に発生する。脆性材料(ABS、PCなど)でより多く発生し、特にPCで顕著である。
原因
- 過剰な超音波エネルギー。高周波振動の衝撃で材料が文字通り「揺さぶられ」、バラバラになる。
- 角が薄い壁面に直接圧力をかけるため、応力が集中する。
- 成形部品内部に高い応力が発生しており、溶接熱によって応力が解放される。
- 部品の鋭角部分における応力集中
ソリューション
- 衝撃を軽減するために、振幅と総溶接エネルギーを低減する。
- 薄肉部を避けるため、ホーンの接触位置を変更してください。
- 成形部品を事前に焼きなましして内部応力を緩和する
- 製品構造の鋭角を丸めて、応力集中点をなくす。
6. 溶接位置ずれと不一致
症状
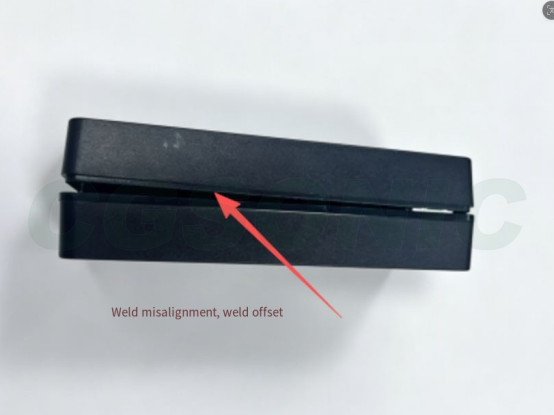
上下ハウジングの接合部に大きな段差と高さの不均一が見られる。これは外観上の欠陥であるだけでなく、深刻な場合にはシール性能を損なう可能性もある。
原因
- 位置決め治具の精度が低い
- 製品の射出成形金型に大きな嵌合隙間がある
- ホーンが垂直に取り付けられておらず、横方向にずれている。
- クランプ時に部品に横方向の力が加わる
ソリューション
- 位置決め精度を向上させるため、位置決め治具の校正とオーバーホールを行う。
- 射出成形金型を改良して、ハウジングの嵌合ギャップを狭める
- ホーンの取り付け位置を修正し、垂直性を確保し、横方向のずれを解消してください。
- 溶接中に部品が横方向に負荷されないように治具を調整してください。
7.へこみや凹み(表面の圧力痕)
症状
ホーンによって部品の表面に傷やへこみが刻まれ、外観が損なわれる。リモコンやスピーカーパネルなどの外装部品の場合、これは通常、致命的な欠陥となる。
原因
- 過剰な溶接圧力
- 化粧面に伝達される振幅
- 角の硬度や表面の質感が不適切
- 部品の裏側に支えがないため、圧力で沈み込む
ソリューション
- 溶接圧力を下げる
- ホーンと化粧面の間に保護緩衝フィルムを追加し、ホーンの表面テクスチャを最適化する。
- 治具に背面の全面サポートを追加して、圧力によって部品が沈み込まないようにしてください。
- 振動が化粧面に伝わるのを抑えるため、振幅を小さくする。
8. 気泡と多孔性
症状
溶接部の内側に気泡が発生し、透明な部品では肉眼で直接確認できるため、強度が低下し、密閉性が損なわれる。
原因
- プラスチック中の水分量が多い。溶接中に水分が蒸発し、継ぎ目に閉じ込められる。
- 溶融物内部のガスは逃げ出すことができない
- 溶接速度が速すぎると、溶融したプラスチックが早く密閉されて空気が閉じ込められてしまう。
ソリューション
- プラスチック樹脂を完全に乾燥させて水分を飛ばしてください。
- ガスが抜ける時間を与えるために、溶接速度を適切に遅くしてください。
- 溶融物が完全に圧縮され、内部ガスが継ぎ目から押し出されるように圧力パラメータを調整します。
9.密閉不良(水漏れ・空気漏れ)
症状
引張強度は許容範囲内だが、空気漏れ試験や水浸試験に合格しない。防水ハウジング、自動車用センサー、液冷部品、その他シール性能が重要な製品によく用いられる。
原因
- 冷間溶接:部分的に溶融が不連続になり、継ぎ目に隙間が生じる。
- 接合面に付着した油や塵が融合界面を汚染している。
- 損傷または設計不良のエネルギーディレクター - シール経路を満たすのに十分な溶融物がない
- 溶接パラメータの変動、部品ごとに溶融状態が異なる
ソリューション
- まず、冷間溶接のトラブルシューティングを行い(セクション1を参照)、溶接パラメータを微調整して、継ぎ目が周囲全体に連続的に溶融するようにします。
- 溶接前に部品の接合面を清掃し、油分や埃を取り除いてください。
- エネルギーディレクターを点検し、損傷がある場合は製品構造を修正する。
- 機器の空気圧と電圧を安定させてパラメータの変動を低減し、ライン上でリークテストのスポットチェックを実施する。
10.溶接品質のばらつき
症状
同じロット内でも、しっかり溶接された部品もあれば、溶接不良を起こした部品もあり、不良率は大きく変動し、今日調整できたはずのパラメータが明日にはまた間違ってしまう。
原因
- 作業場の電源電圧が変動する
- 不安定な圧縮空気圧
- ホーンの摩耗と共振周波数のずれ
- 成形部品のロット間ばらつき(水分含有量、寸法、内部応力)
- 治具の位置決めクリアランスにばらつきがある
ソリューション
- 機器に電圧安定器を取り付けて、空気供給圧力を安定させる
- ホーンの共鳴状態を定期的に確認し、摩耗したホーンは速やかに修理または交換してください。
- 入荷する成形部品を管理し、成形プロセスを標準化して、バッチ間のばらつきを低減する。
- すべての部品が同じ位置決めクリアランスで保持されるように治具をオーバーホールする
11. 溶接後にカタカタという異音がする
症状
完成品を振ると、内部から細かいカタカタという音がする。密閉構造の製品(リモコン、センサーハウジングなど)によく見られる現象。
原因
- 溶接過剰によるプラスチックの破片が空洞内に残っている
- フラッシュが剥がれて製品に落ち込む
ソリューション
- 過剰溶接を回避し、発生源で破片を切断するためにパラメータを最適化する
- 溶接部の設計を改善し、バリが空洞内に剥離しないようにする。
- 溶接後にエアブロー洗浄工程を追加して、キャビティ内の破片を除去します。
- フラッシュとオーバーフローを制御する。必要に応じてトリミング工程を追加する。
迅速なトラブルシューティング手順
溶接異常が発生した場合は、むやみにパラメータを変更しないでください。以下の順序でトラブルシューティングを行ってください。これで問題の90%を解決できます。
① 材料の乾燥 → ② 製品の適合クリアランス → ③ ホーン/治具の状態 → ④ 3つの主要パラメータ:圧力、時間、振幅
まず材料の状態(水分量、ロット)を確認し、次に部品自体の嵌合公差をチェックし、最後にホーンと治具の摩耗やずれを検査してから、パラメータの調整を開始してください。逆の手順で行うと、通常は間違った方向に時間を浪費することになります。
よくある質問(FAQ)
Q: 超音波溶接における冷間溶接(不完全溶接)を修正するにはどうすればよいですか?
A:まず、圧力、溶接時間、振幅という3つの主要パラメータが低すぎないか確認してください。次に、ホーン/治具が摩耗していないか、部品の位置ずれがないか確認してください。プラスチックが過度に湿っていると、溶接不良の原因となるため、溶接前に材料を乾燥させてください。エネルギーディレクターが小さすぎる場合は、製品構造を変更してエネルギーディレクターを大きくする必要があります。
Q:超音波溶接部が白くなったり、焼けたりするのはなぜですか?
A:それは典型的な過剰溶接です。原因は、溶接時間、振幅、圧力が過剰であるか、超音波照射時間が長すぎて熱が蓄積してしまうことです。解決策は、溶接時間を短縮し、振幅を下げ、圧力を下げ、保持時間を短くすることです。薄肉製品の場合は、エネルギー入力に特に注意が必要です。
Q:超音波溶着後に部品が変形したり歪んだりした場合、どうすればよいですか?
A:溶接時のクランプ圧力を下げ、治具を最適化して部品をしっかりと背面から支えるようにしてください。保持/冷却時間を延長し、プラスチックが冷却・硬化してから圧力を解放してください。部品自体の肉厚が不均一な場合も変形が悪化するため、設計段階で改善する必要があります。
Q:超音波溶着におけるABSとPCの違いは何ですか?
A:ABSは非晶質材料で、超音波溶着性に優れ、容易に溶融します。PCも非晶質ですが、融点が高く剛性も高いため、より高い振幅とエネルギーが必要です。また、内部応力にも敏感なため、溶着前に焼きなまし処理を行うことをお勧めします。そうしないと、亀裂が発生しやすくなります。
Q: 断続的に作動したり、超音波溶接が不安定になったりする場合、どのようにトラブルシューティングすればよいですか?
A: 次の順序でトラブルシューティングを行ってください: 1) 電源電圧の変動 - 電圧安定器を設置します。2) 空気供給圧力が安定しているかどうか。3) ホーン摩耗と共振ドリフト - 定期的にチェックします。4) 成形部品のバッチばらつき - プロセスを標準化します。5) 治具位置決めクリアランスが一定であるかどうか。