














超音波溶接機1台で様々な製品の溶接は可能ですか?
超音波溶接機1台で様々な製品の溶接は可能ですか?
簡単な回答
はい、動作周波数、電力容量、振動部品構成、工具インターフェース、およびプロセスウィンドウに関して複数の製品に互換性がある場合、工具を交換するだけで異なる製品を溶接できます。
超音波溶接の実際の仕組み
溶接機が「互換性がある」かどうかを判断する前に、その実際の動作を理解する必要があります。超音波溶接機は、圧電変換器を介して高周波の機械的振動(一般的に20kHz、35kHz、または40kHz)を発生させます。この振動はブースターとホーン(ソノトロード)を通って接合したい部品に伝わります。制御された圧力下で、この振動は接合界面に摩擦を生み出し、局所的な熱を発生させて熱可塑性樹脂、不織布、または特定の金属を溶融・融合させます。
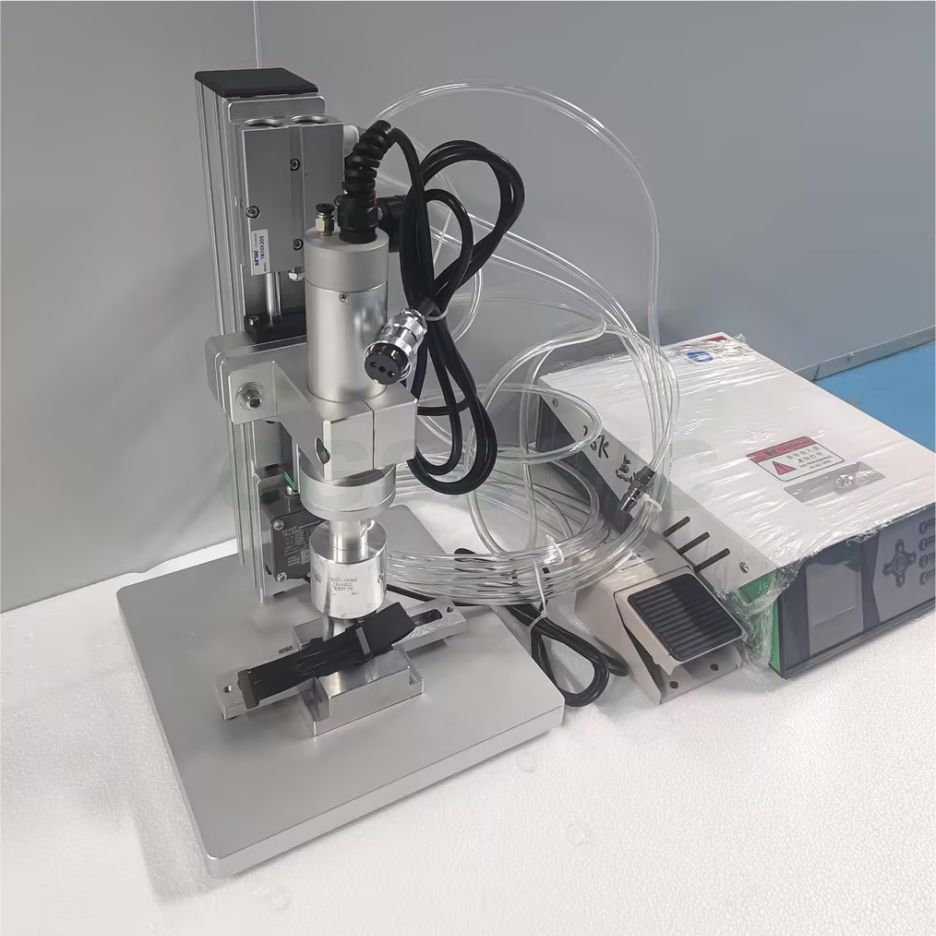
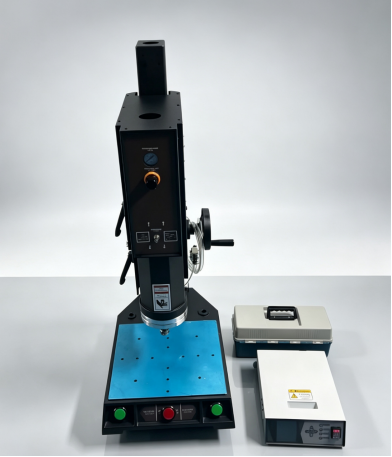
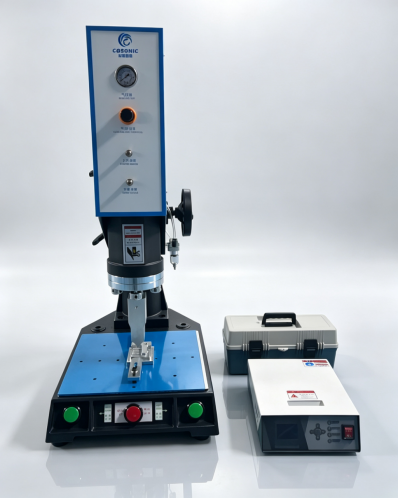
製品適合性を評価する際に特に重要な機械パラメータは、周波数、電力容量、振幅能力の3つです。:
- 周波数(kHz)とは、ホーンが振動する速さを表します。20kHzは大型部品や硬い素材の場合の業界標準であり、35~40kHzは小型で繊細な部品に適しています。
- 出力(W)とは、溶接機が1サイクルあたりに供給するエネルギー量を指します。部品が大きい場合や厚みがある場合は、より多くの出力が必要になります。
- 振幅(μm)—ホーンが1サイクルあたりに移動する距離。振幅が大きいほど溶融速度は速くなりますが、ホーンにかかる応力も増加します。
一人の溶接工が複数の製品を扱えるかどうかを決定する5つの重要な要素
材料適合性
超音波溶着は、20~35kHz帯域の熱可塑性樹脂に最適です。ABS、PC、PMMA、PP、PE、PA(ナイロン)、PVCはいずれも良好な溶着性を示しますが、PPS、PEEK、その他の高性能ポリマーは専用の装置が必要となる場合が多くあります。製品がすべて同じポリマーファミリー(例えば、ABS + ABS、PP + PPなど)で作られている場合は、溶着機を共有するのは簡単です。一方、一方のラインがABSで、もう一方のラインがPEEKの場合は、ホーンの形状とチューニングが異なる2台目の溶着機が必要になるでしょう。
関節の形状とサイズ
溶接面積、接合部の深さ、および肉厚によって、必要な電力が決まります。小型の医療用フィルター(溶接部10mm以下)と大型の自動車用吸気マニホールド(100mm以上)は、電力スペクトルの両極端に位置します。経験則として、小さい部品が必要とする電力が溶接機の定格電力の30%未満であれば、大きい部品に必要な電力は十分に供給されます。ギャップが3倍を超えると、1台の溶接機では効率が悪くなり始めます。
周波数一致
ほとんどの生産用溶接機では、周波数を自由に調整することはできません。小型製品には(外観重視で応力の少ない接合部には)40kHzが必要で、大型製品には(強度と溶け込み深さを重視する)20kHzが必要な場合、1台の溶接機で両方の作業を行うことは不可能です。
ホーンとブースターの切り替え
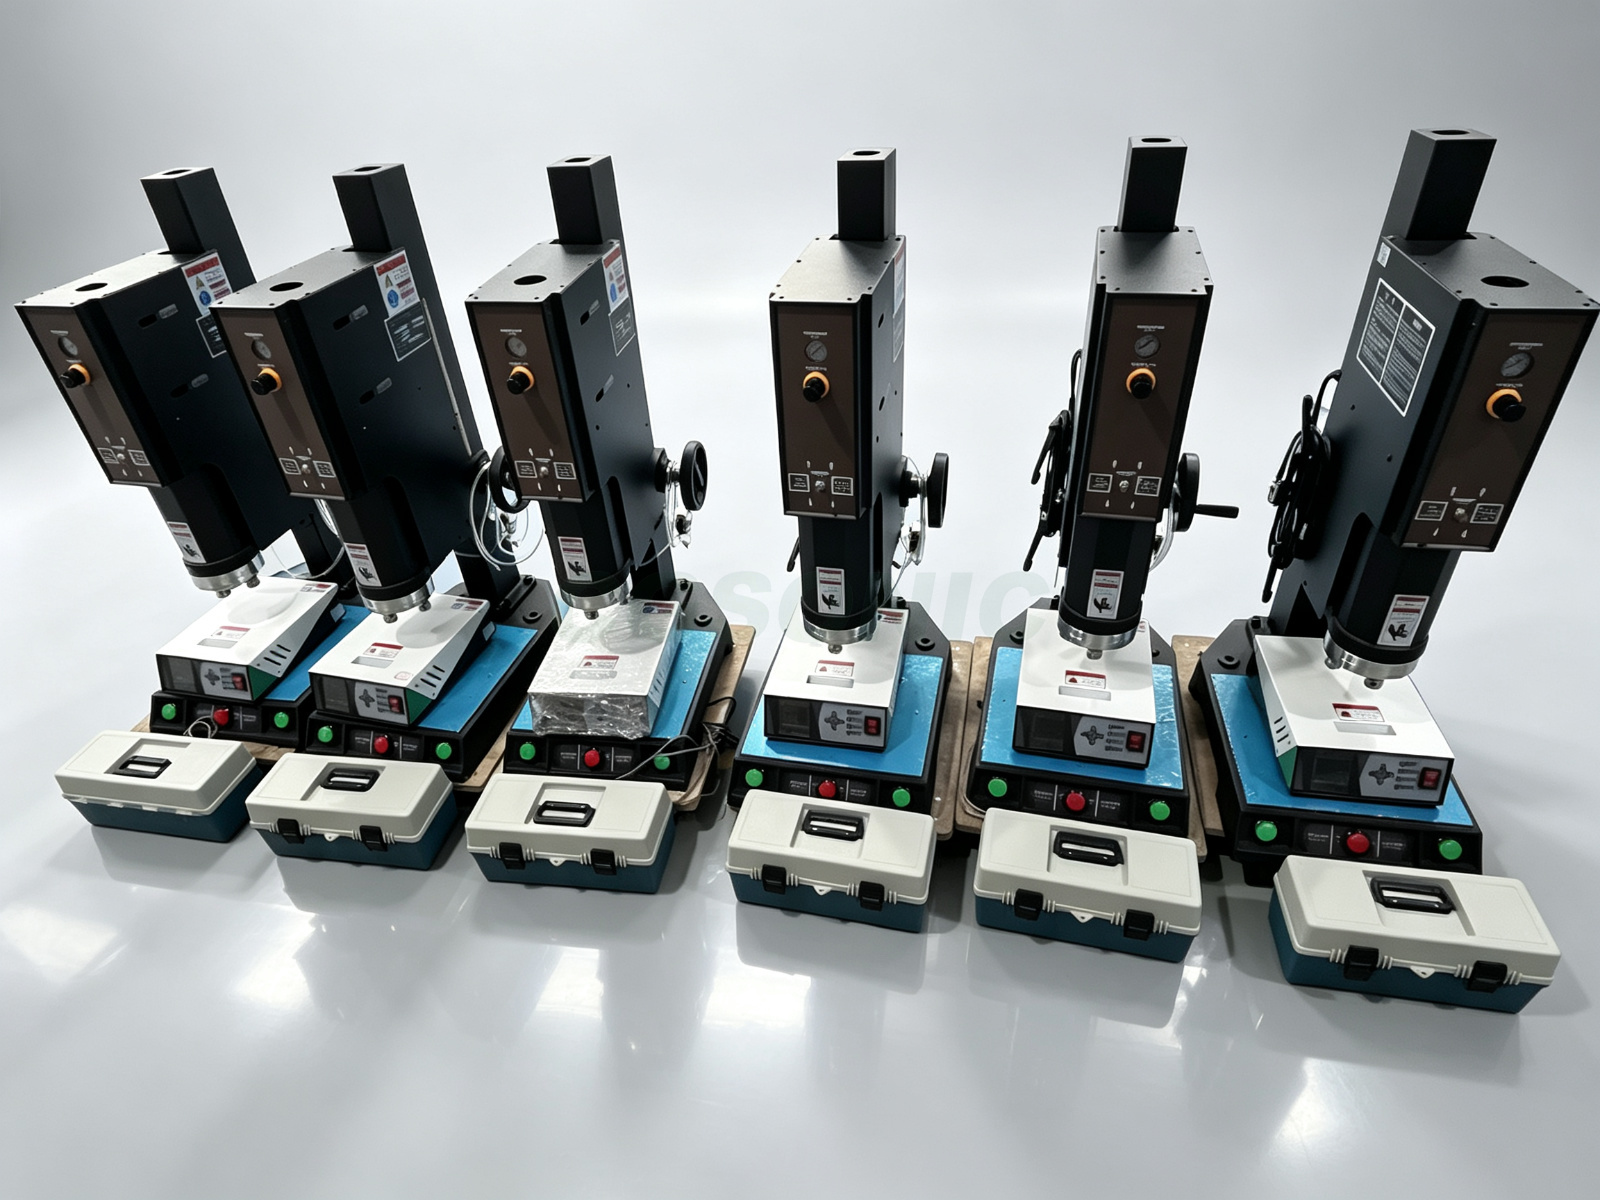
ホーン(溶接ホーン)は製品専用です。製品を切り替える際は、通常、ホーンを交換し(5~15分程度の作業)、治具を調整する必要があります。製品構成が多岐にわたり、頻繁な切り替えが必要な場合は、切り替え時間も考慮に入れてください。1シフトあたり6~8回以上の製品切り替えを行う工場では、技術的な制約ではなく、純粋に生産量増加を目的として、2台目の溶接機を導入することがよくあります。
プロセス制御要件
医療機器、自動車安全部品、ろ過材などは、多くの場合、検証済みで追跡可能な溶接プロセス(FDA、IATF 16949など)が求められます。製品が異なる検証体制の対象となる場合、それぞれ専用の溶接担当者に作業を委託することで、文書作成の負担と監査リスクを軽減できます。
超音波溶接機を共有できる製品
以下は、通常1台の溶接機で使用できる製品の組み合わせに関する簡単な参考資料です。使用する製品の組み合わせが「はい」の行にほぼ該当する場合は、1台の溶接機でニーズを満たせる可能性が高いでしょう。
| 製品A | 製品B | 共有できますか? | 共有できますか? | 注釈|コメント |
| PPフィルターカートリッジ | PPフィルターハウジング | はい | 同じポリマー、類似の形状 |
| ABS樹脂製電子機器筐体 | ABS製バッテリーカバー | はい | 同じ素材、ホーン部分のマイナーチェンジ |
| 不織布製サージカルマスク | 不織布N95素材 | はい | 同じ20kHzシステム、異なる |
| PETブリスターパック | PET製クラムシェル容器 | はい | 同じ周波数、異なる器具 |
| PP自動車用ダクト | PE自動車用ダクト | 注意 | 材質の変更により再調整が必要になる場合があります |
| ABS樹脂製筐体 | PEEKセンサー本体 | いいえ | 材質の不一致、周波数要件の違い |
| 小型20kHzプラスチック部品 | 大型20kHzプラスチック部品 | 注意 | 電力範囲が広すぎる。非効率的。 |
| 20kHz不織布 | 40kHz高精度部品 | いいえ | 異なる周波数が必要 |
別個の機器が必要な製品
工具の変更では、周波数、機械能力、またはプロセス要件における根本的な違いを補うことはできません。
- 20kHzと40kHzのように周波数帯域が異なると、それぞれ異なる変換器と電源が必要になります。
- 異なる材料群 ― 熱可塑性樹脂と金属、あるいは汎用プラスチックと高性能ポリマーなど。
- サイズが全く異なるため、1グラム以下の微小部品と5キログラムの構造部品が同じ角を持つことは決してない。
- 検証済みプロセスと未検証プロセス ― 医療や航空宇宙分野で検証済みの溶接は、専用の校正済み機器で行うべきである。
- 汚染に敏感な用途、つまりクリーンルームで使用される医療用および工業用不織布は、同じ生産ラインで使用すべきではありません。
溶接機が新製品に対応できるかどうかをテストする方法
既存の溶接機に新製品を導入する前に、以下の4つのチェックを実施してください。テストに合格すれば、新製品も既存の溶接機で使用できます。いずれかのテストに不合格となった場合は、無理に使用せず、専用の溶接機に投資してください。
1) 材料の重複 — 両方の製品が同じ周波数で溶接可能であることを確認し、同じまたは類似のポリマーを使用します。
2) 電力予算 — 小型製品に必要なワット数を測定する。
3) ホーン交換の実現可能性 ― 新しいホーンは既存のブースターに取り付けられるか?取り付けネジ、重量、共振周波数は互換性があるか?
4) 共同サンプル試験 ― DOE(実験計画法)の条件下で50個のサンプルを用いた試験を実施する。引張試験、漏れ試験、および目視検査を各サンプルに対して行う。
よくある質問
Q1:20kHzの超音波溶接機は、プラスチックと不織布の両方を溶接できますか?
A1:はい。20kHzシステムは、プラスチック組立と不織布溶着(マスク、フィルター、ガウンなど)の両方において主力製品です。用途ごとに異なるホーンと治具が必要になりますが、コンバーター、ブースター、電源は同じものを使用できます。
Q2:溶接機をある製品から別の製品に切り替えるのにどれくらい時間がかかりますか?
A2:熟練した作業員であれば、標準的なホーンと治具の交換には5~15分かかります。これを1シフトに8回以上行うと、人件費がかさみ、2人目の溶接工を雇う方が経済的に魅力的になります。
Q3:大型溶接機を1台購入するのと、小型溶接機を2台購入するのとでは、どちらが安いですか?
A3:中規模生産(製品ラインあたり年間10万個未満)の場合、適切な溶接機を1台導入する方がコスト効率が良い場合が多い。一方、多品種少量生産(1日あたり10回以上の切り替え)の場合は、初期費用は高くなるものの、適切なサイズの溶接機を2台導入する方が、大型の溶接機1台よりも処理能力の面で優れている。
Q4:製品を間違った溶接機に無理やり取り付けた場合、どうなりますか?
A4:外観上の欠陥(バリ、マーキング)、接合部の不具合、ホーンのひび割れ、コンバーターの過負荷などが見られる場合があります。機械の保護回路が作動しますが、その前にホーンや製品が損傷する恐れがあります。
私たちにご相談ください
新製品ライン向けの溶接機を評価している場合、または既存ラインに2台目の溶接機を導入することを検討している場合は、製品仕様を当社のエンジニアリングチームにお知らせください。溶接パラメータをモデル化し、適切な周波数と出力クラスを推奨し、実際の部品でサンプルテストを実施いたします。